
Cuyo se comparan las especificaciones técnicas de los equipos de producción de geomallas, el nivel de automatización suele aparecer como una línea en la parte inferior de la hoja de datos. Sin embargo, en la práctica, determina más que cualquier parámetro mecánico la consistencia en la que funcionará su planta, la rapidez con la que podrá responder a las variaciones de materiales y cuál será su verdadero costo operativo por tonelada en cinco años.
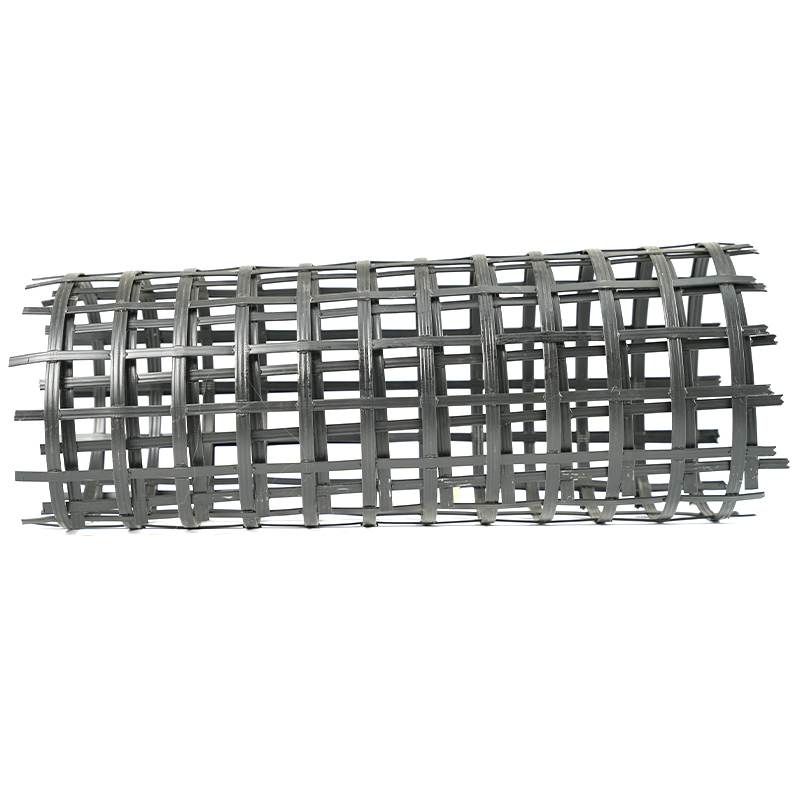
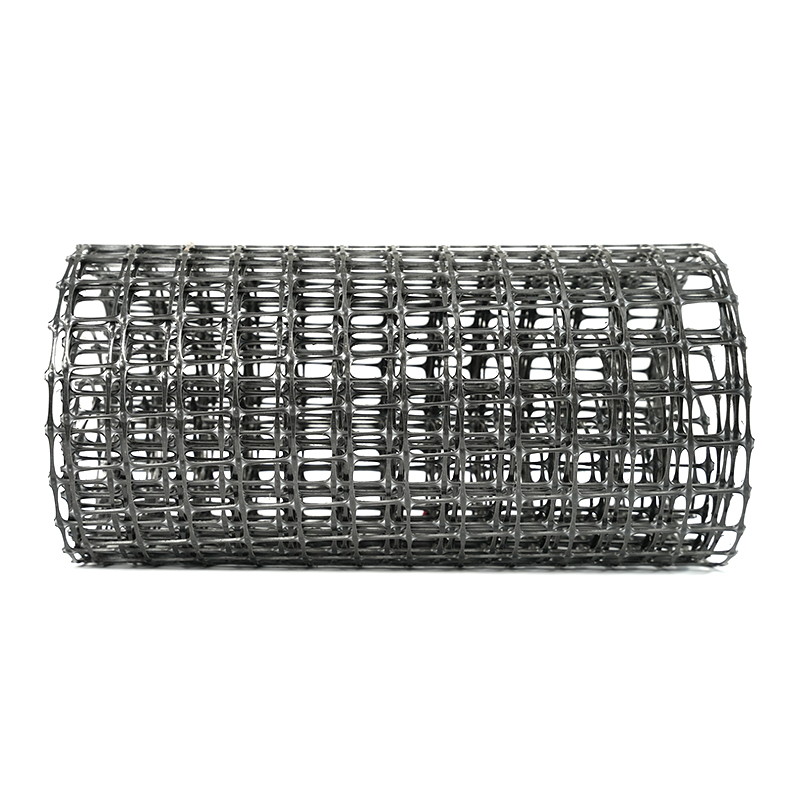
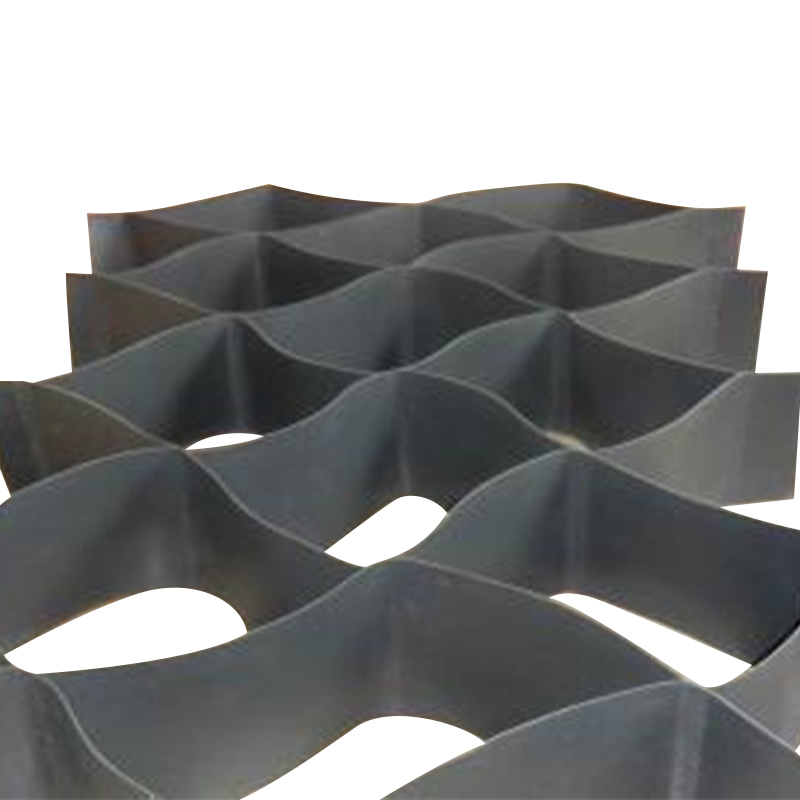
El nivel de automatización en los equipos modernos de fabricación de geomallas se puede dividir en cuatro capas procesables: núcleo de control y arquitectura de accionamiento, estabilidad del proceso y regulación de circuito cerrado, integración de datos para la trazabilidad de la calidad e interfaz del operador para la eficiencia del día a día. Cada capa influye directamente en la calidad de salida de productos como  Línea de producción de geomallas bidireccionales con PLC y control de servoaccionamiento Esta línea integra un núcleo de control basado en PLC y servoaccionamientos para un control preciso de la velocidad y la posición de la alimentación, el calentamiento, el estiramiento, el enfriamiento y el bobinado, formando la base de la automatización para la estabilidad del proceso multicapa. Ver producto → and
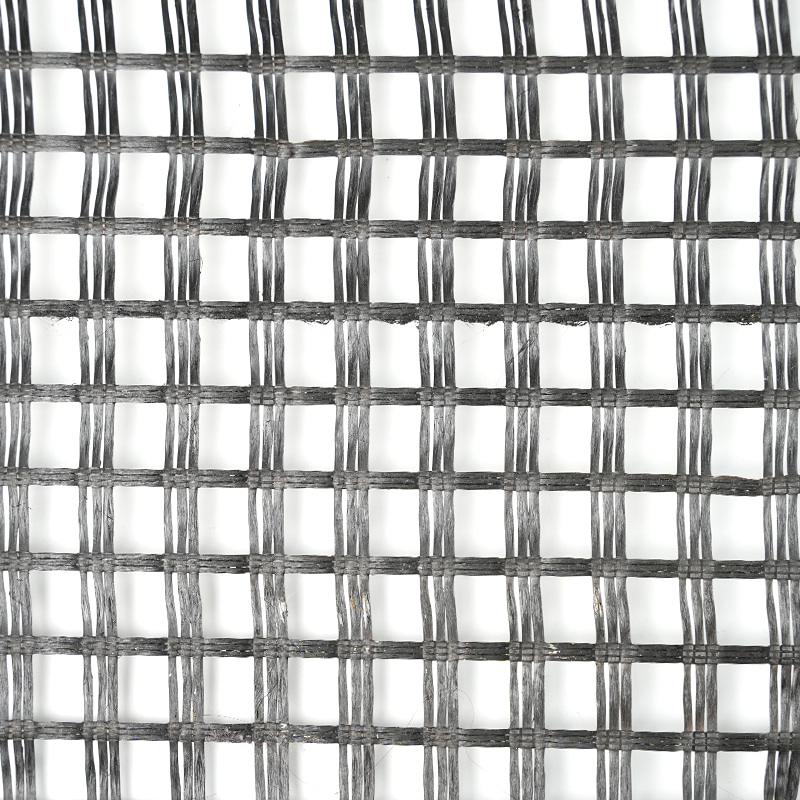
 Línea de producción de geomallas extensibles uniaxiales con control automatizado Al igual que su contraparte bidireccional, esta línea emplea PLC y una arquitectura de servoaccionamiento para controlar las operaciones de estiramiento secuenciales, lo que garantiza un control preciso de la velocidad y la tensión para una salida de geomalla uniaxial de alta calidad. Ver producto → .
1. Núcleo de control y arquitectura de accionamiento: la base de la automatización
El controlador central gobierna cada acción secuencial en la línea: alimentación, calentamiento, estiramiento, enfriamiento y bobinado. En los equipos de geomalla modernos, el control basado en PLC con servoaccionamientos es la base de la industria. Un controlador lógico programable (PLC) procesa la retroalimentación del sensor y emite comandos a los servomotores que accionan los rodillos, las abrazaderas y los mecanismos transversales con control preciso de velocidad y posición.
La confiabilidad de la plataforma PLC es importante para la disponibilidad de repuestos y el soporte a largo plazo. Las marcas de estándares industriales garantizan que, si falla un módulo, pueda obtener un reemplazo sin tener que volver a diseñar todo el gabinete de control. Los servoaccionamientos, a diferencia de los convertidores de frecuencia con motores de inducción, proporcionan un mejor control del par a bajas velocidades y una respuesta más rápida a los cambios de carga, lo cual es fundamental durante la fase de estiramiento, donde incluso una desviación de velocidad del 1 % puede alterar el alargamiento del producto.
Qué buscar en el hardware de la unidad
Una línea equipada con servovariadores que operan en una red de comunicación digital como EtherCAT o Profinet logrará tiempos de ciclo inferiores a 1 ms entre la lectura del sensor y el comando del actuador. Este nivel de capacidad de respuesta se traduce directamente en un ancho y espesor de apertura uniformes en toda la hoja.
2. Estabilidad del proceso y regulación de circuito cerrado
El nivel de automatización no se trata de cuántas pantallas tiene un panel, sino de cuántas variables de proceso se mantienen automáticamente sin la intervención del operador. En el estiramiento de geomallas, las variables clave son la temperatura en la zona de calentamiento, la relación de estiramiento y la velocidad de estiramiento.
El control de circuito cerrado significa que cada zona del calentador de infrarrojos o de aire caliente tiene su propio termopar que retroalimenta a un controlador PID dentro del PLC. Si la velocidad de alimentación del material cambia o la temperatura ambiente cae, el controlador ajusta la potencia de calentamiento en tiempo real para mantener el polímero dentro de su ventana de formación óptima, generalmente ±2 °C para polipropileno y ±3 °C para polietileno.
De manera similar, la relación de estiramiento debe mantenerse mediante un bucle de fuerza o posición. Un mecanismo de estiramiento de tensión constante que utiliza rodillos servoaccionados con retroalimentación del codificador puede mantener la relación de estiramiento dentro de ±0,5 %, que es la diferencia entre una geomalla que cumple con los requisitos de tracción ASTM D6637 y una que no supera el control de calidad.
| Parámetro del proceso | Línea Manual / Semiautomática | Línea moderna totalmente automatizada |
|---|---|---|
| Tolerancia de temperatura de la zona de calentamiento | ±5°C | ±2 °C |
| Precisión de la relación de estiramiento longitudinal | ±1,5% | ±0,5% |
| Retraso de sincronización de estiramiento transversal | 0,3–0,5 s | < 0,05 s |
| Fluctuación de la tensión de la banda (durante el bobinado) | ±10% | ±3% |
La consecuencia práctica es que una línea totalmente automatizada puede funcionar durante horas con la resistencia a la tracción objetivo con menos del 2 % de variación entre los rodillos, mientras que una línea con solo control de bucle abierto puede requerir ajustes frecuentes y producir más desechos durante el cambio o las transiciones de grado de material.
3. Integración de datos y trazabilidad de la calidad
Los equipos modernos de fabricación de geomallas incluyen cada vez más un sistema de adquisición de datos que registra cada ejecución de lote: perfil de temperatura de fusión, curvas de fuerza de estiramiento, velocidad de línea y peso final del rollo. Estos datos se pueden exportar a un MES (Sistema de ejecución de fabricación) a nivel de planta o simplemente almacenarse localmente para su trazabilidad.
Para un fabricante que suministra geomallas a proyectos de infraestructura donde las certificaciones deben acompañar a cada envío, la capacidad de producir un informe generado por máquina para cada rollo es más que una conveniencia: es un requisito de cumplimiento. El nivel de automatización aquí se mide por la cantidad de puntos de datos que se registran automáticamente en comparación con los que se ingresan manualmente. Un sistema que etiqueta cada 5 segundos de producción con valores de proceso con marca de tiempo proporciona la granularidad necesaria para el análisis de la causa raíz cuando un lote se desvía de las especificaciones.
Puntos de datos comunes rastreados por líneas automatizadas
- Velocidad del rodillo (m/min) y longitud acumulada
- Temperaturas de la zona de calefacción (zona 1 a zona 6 o más)
- Relación de estiramiento en dirección de la máquina (MD) y dirección transversal (TD)
- Temperatura y caudal del agua de refrigeración
- Peso final del rollo y tensión de bobinado.
Cuando los datos se integran con el panel del operador, la visibilidad se extiende a la OEE (efectividad general del equipo) en tiempo real. Esto permite a los gerentes de planta identificar desaceleraciones o rechazos inmediatamente en lugar de descubrirlos al final de un turno.
4. Interfaz del operador y facilidad de uso
Un aspecto de la automatización que a menudo se subestima es hasta qué punto la interfaz reduce el error humano. Una HMI (interfaz hombre-máquina) bien diseñada debe presentar el estado de producción de un solo vistazo: verde para funcionamiento normal, amarillo para una advertencia cerca del límite de control y rojo para una desviación que requiere acción.
La gestión de recetas es un ejemplo práctico. En una línea moderna, el operador puede cargar una receta almacenada para un producto específico (por ejemplo, una geomalla bidireccional de 50 kN/m) y el PLC establece automáticamente todas las temperaturas de la zona, las velocidades de estiramiento y los parámetros de bobinado. Esto elimina el riesgo de errores de entrada manual y reduce el tiempo de cambio de 45 minutos a menos de 10 minutos.
Los recordatorios de mantenimiento son otra capa. El sistema de control puede realizar un seguimiento de las horas de funcionamiento de rodamientos, cajas de engranajes y pantallas, y mostrar una alarma de mantenimiento preventivo basada en el uso real en lugar de en intervalos de calendario.
Para equipos como  Máquina trituradora de plástico de alta resistencia con corte en Z avanzado Con un rotor de corte en Z, un chasis que se puede abrir y una construcción robusta, esta trituradora minimiza el tiempo de inactividad y el mantenimiento; Combinado con diagnósticos automatizados, aumenta el tiempo de actividad de la línea en aplicaciones de recuperación de materiales. Ver producto → Utilizada en la recuperación de materiales, una sencilla interfaz de pantalla táctil con diagnóstico de fallas ayuda al operador de la cabina a eliminar pequeños atascos sin llamar a un electricista, lo que mejora directamente el tiempo de actividad de la línea.
Comparación de demandas operativas semiautomáticas y totalmente automatizadas
- Línea semiautomática: El operador configura manualmente la potencia del banco de calentadores, ajusta la separación de los rodillos de estiramiento mediante un volante y registra los registros de producción en papel.
- Línea totalmente automatizada: El operador carga la receta, monitorea el estado en la pantalla y reconoce las alertas. El PLC maneja todos los ajustes durante el funcionamiento normal.
Preguntas frecuentes
¿Una mayor automatización significa siempre un mayor costo?
El gasto de capital inicial es mayor, pero el costo total de propiedad durante cinco años suele ser menor debido a la reducción de desperdicios, menos tiempo de inactividad y menor costo laboral por tonelada. Para una línea que funciona con tres turnos, el período de recuperación de una actualización de automatización completa suele ser de entre 12 y 18 meses.
¿Se puede modernizar una línea semiautomática existente con una mayor automatización?
Sí, dependiendo del estado mecánico. Es común actualizar un nuevo PLC, servovariadores y HMI. Es posible que las piezas mecánicas, como los rodillos accionados por cadena, necesiten actualizaciones para lograr la precisión requerida para el control de circuito cerrado.
¿Qué nivel de automatización es suficiente para una nueva empresa fabricante?
Un punto de partida práctico es una línea controlada por PLC con al menos dos ejes servoaccionados (uno para alimentación y otro para bobinado) y control de temperatura PID. La automatización completa con registro de datos se puede implementar gradualmente a medida que aumentan el volumen de producción y los requisitos de calidad.
Conclusión: Cómo adaptar el nivel de automatización a sus objetivos de producción
El nivel de automatización de los equipos de fabricación de geomallas no es una especificación fija: es una herramienta que debe coincidir con su combinación de productos, nivel de habilidad laboral y expectativas de calidad del mercado. Para geomallas de productos básicos con especificaciones estándar, una línea semiautomática con control PLC confiable y servoaccionamientos puede ser suficiente. Para productos especializados donde las tolerancias de resistencia a la tracción y alargamiento son estrictas, se hace necesaria una automatización total con regulación de circuito cerrado y trazabilidad de datos.
Al evaluar equipos de proveedores, solicite datos de producción reales de sus líneas, no solo una lista de componentes. Preste atención a cuántas variables del proceso se controlan automáticamente, cómo maneja el sistema un cambio de calidad del material y qué tipo de informes están disponibles. Estos detalles le dirán mucho más sobre el verdadero nivel de automatización que el folleto.
Para obtener más información sobre cómo mantener una calidad constante en líneas automatizadas, puede leer nuestro artículo sobre Calidad y estabilidad en la producción de geomallas .