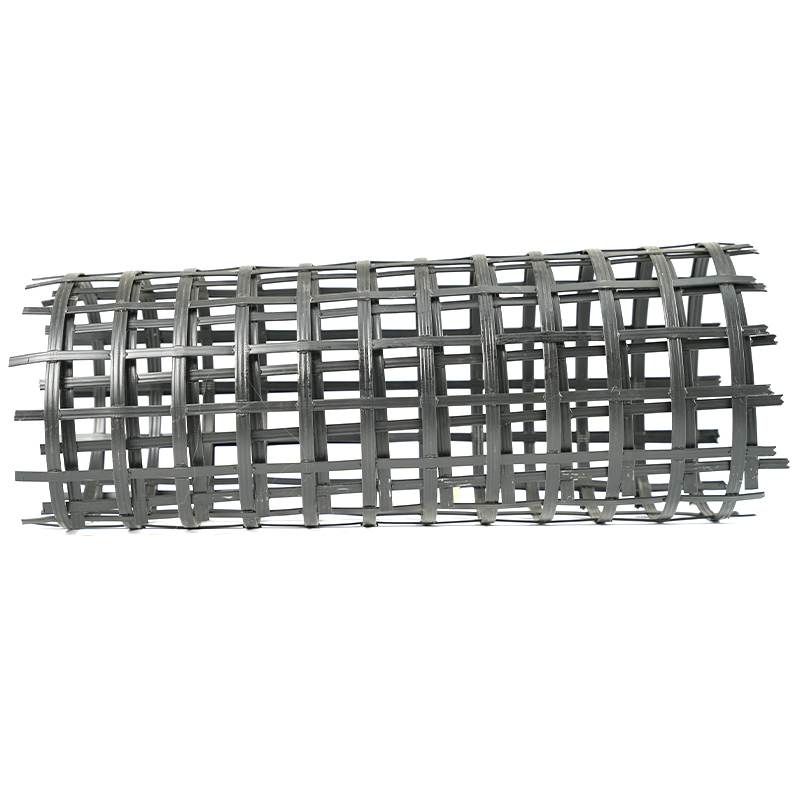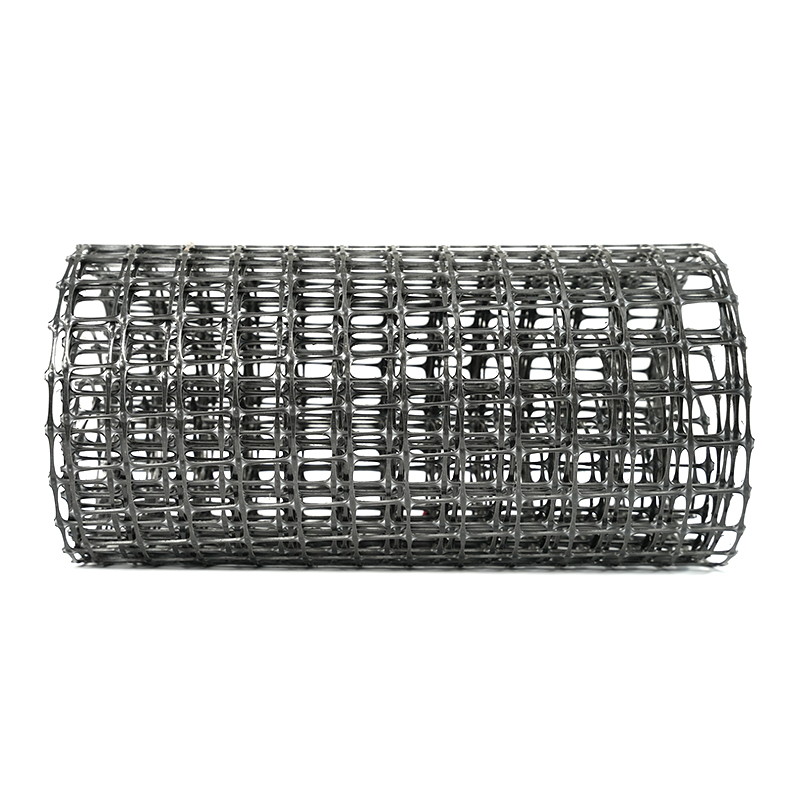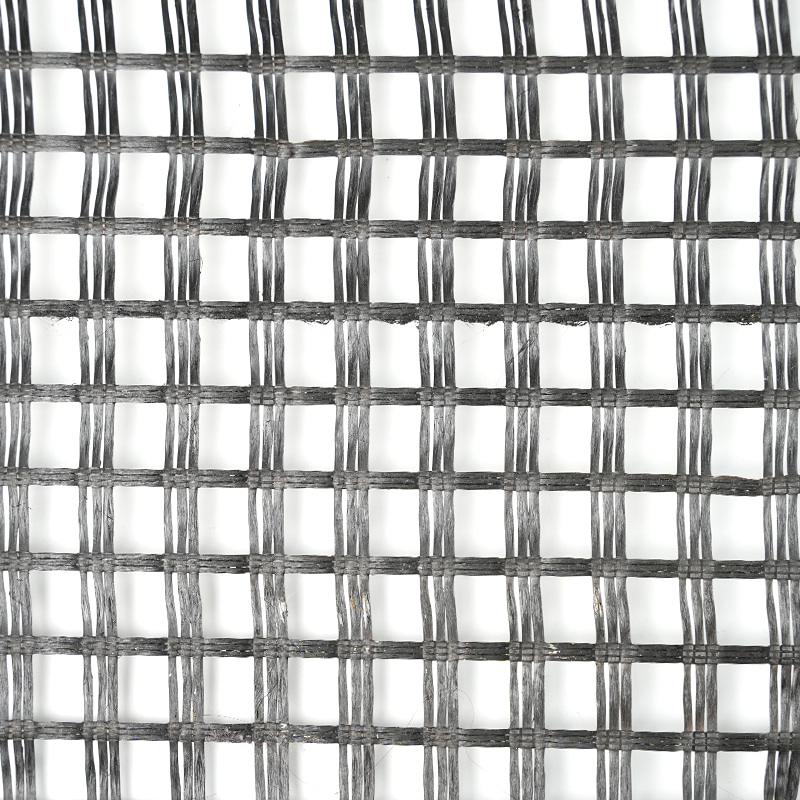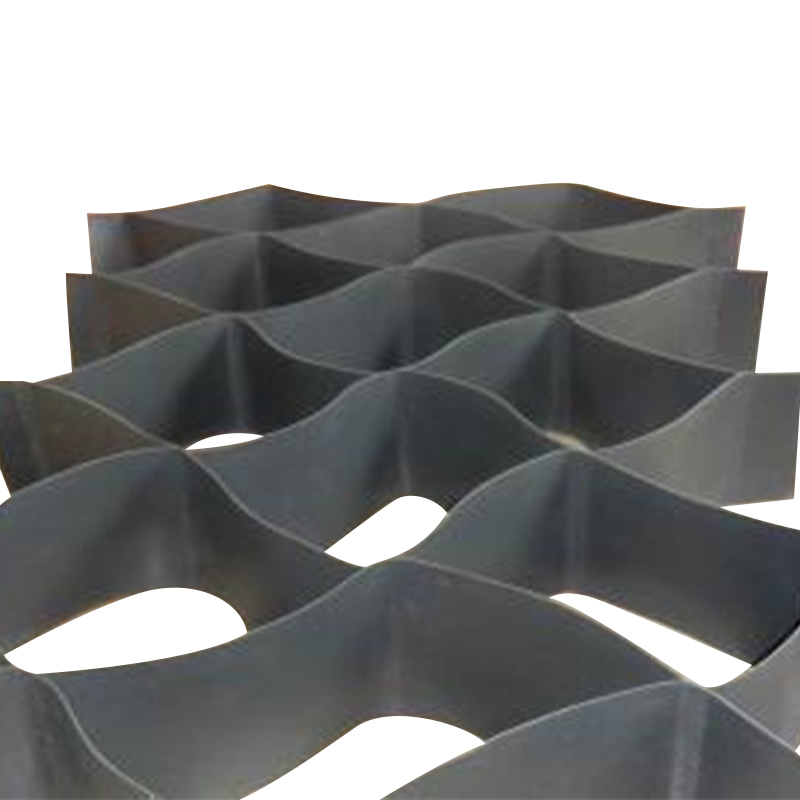

Un rollo de geomalla deja la línea con un aspecto suave y uniforme, pero el informe de tracción muestra que la resistencia cae de 84 kN/m en los bordes a 66 kN/m en el centro, con formas de apertura sesgadas a lo ancho. Se trata de un estiramiento desigual en la producción de geomallas, un defecto que se esconde detrás de una red de apariencia normal y debilita silenciosamente todo lo construido con ella.
En más de dos décadas de construcción y puesta en servicio de líneas de geomallas, se mantiene una regla práctica: el estiramiento desigual casi nunca es una sola falla dramática. Es un desequilibrio gradual entre cuatro variables controlables: uniformidad térmica en toda la banda, distribución de tensión y alineación de los rodillos, relación de estiramiento y coincidencia de velocidades, y consistencia de la materia prima. Solucione los problemas en ese orden, mida antes de cambiar algo y deje que el informe de la prueba de tracción (no el sonido de la línea) le indique cuándo se ha resuelto realmente el problema.
Paso 1: Verifique la uniformidad térmica en todo el ancho de la banda
El polipropileno y el polietileno responden directamente a la temperatura. Una diferencia de 3 a 5 °C en el ancho de la banda cambia la orientación de las cadenas de polímero, por lo que la hoja se dibuja de manera diferente en los bordes que en el centro. El desequilibrio térmico es la causa más frecuente de quejas por estiramiento desigual tanto en líneas uniaxiales como biaxiales.
Verifique el perfil de calentamiento con un pirómetro de superficie calibrado en cinco puntos a lo largo de la red (ambos bordes, ambos cuartos de punto y el centro), no solo la lectura de HMI. Luego inspeccione la distribución del aire: filtros obstruidos, boquillas bloqueadas o una manta aislante dañada crean rayas frías invisibles desde el panel de control. También verifique si hay pérdida de calor asimétrica en los bordes; Muchas líneas funcionan constantemente más frías en un borde debido a un sello desgastado o una puerta de acceso abierta.
Si el perfil es plano y el estiramiento aún es desigual, pase a la mecánica. nuestra guía para Calentamiento y extrusión uniformes durante el estiramiento longitudinal. recorre con más detalle las comprobaciones del calentador y del extrusor.
Paso 2: Confirmar el equilibrio de tensión y la alineación de los rodillos
Con el perfil de temperatura plano, los siguientes sospechosos son los gradientes de tensión. Un rodillo desalineado tan solo 0,5 mm, un rodamiento desgastado en un lado o una diferencia de presión entre los dos extremos del mismo rodillo crean una diferencia de tensión mensurable en la banda, y el proceso de estiramiento la amplifica.
| Punto de control | Objetivo | Método de verificación |
|---|---|---|
| Relajar la tensión por extremo | Dentro del ±3% del promedio | Tensiómetro portátil en todos los extremos. |
| Presión de contacto, lado izquierdo versus derecho | Dentro del 5% | Manómetros en ambos lados de cada línea de contacto |
| Paralelismo de rodillos | ≤ 0,2 mm en 1 m de longitud del rodillo | Nivel de precisión o herramienta de alineación láser |
| Desgaste de cadena y rodamientos | Sin alargamiento de tono visible | Medición del calibre en 10 pasos de cadena consecutivos |
Realice estas comprobaciones según un cronograma regular (mensualmente como mínimo para una producción continua) y registre los resultados. Los problemas de tensión y alineación rara vez aparecen de repente; se acumulan hasta que el informe de tracción muestra un patrón.
Paso 3: verificar el índice de sorteo y la coincidencia de velocidad
En una línea uniaxial, la relación de estiramiento longitudinal es igual a la velocidad de despegue dividida por la velocidad de avance; una proporción de 5,5:1 significa que los rodillos rápidos funcionan 5,5 veces más rápido que los rodillos de alimentación. En una línea biaxial, la velocidad transversal de la cadena debe coincidir con la salida de la sección longitudinal. Cuando esas velocidades se alejan, la lámina se estira demasiado o se relaja, lo que produce aberturas irregulares y una resistencia inconsistente.
Verifique las lecturas de velocidad reales de la HMI con respecto a los puntos de ajuste en lugar de confiar en los valores de los puntos de ajuste. Los codificadores de accionamiento se desvían y una diferencia de velocidad del 1 al 2 % entre estaciones de estiramiento adyacentes cambia la relación efectiva más de lo que la mayoría de los operadores esperan. Para las líneas biaxiales, la interacción entre el estiramiento longitudinal y transversal merece su propia revisión: nuestro análisis de Uniformidad y precisión del estiramiento longitudinal y transversal. Cubre los modos de falla comunes.
| Parámetro | Tolerancia | Umbral de acción |
|---|---|---|
| Desviación de la relación de extracción respecto del punto de ajuste | Dentro del 1% | Recalibrar el codificador de accionamiento |
| Diferencia de velocidad entre estaciones adyacentes | Dentro del 2% | Inspeccionar la caja de cambios, el acoplamiento y la cadena de transmisión. |
| Desajuste de salida transversal versus longitudinal | Dentro del 1,5% | Recalcular el punto de ajuste de velocidad de la cadena |
El gráfico muestra una corrección típica: los valores de tracción dispersos entre 65 y 78 kN/m a lo ancho se ajustaron a 82-84 kN/m después de que se solucionó el desajuste de velocidad.
En líneas antiguas o renovadas, la tolerancia mecánica de las estaciones de estiramiento puede ser demasiado floja sin importar qué tan bien las afines. Una línea construida para el proceso, como la línea de producción de geomallas extensibles uniaxiales, coincide con las secciones de tracción y estiramiento desde el diseño en adelante.
 Línea de producción de geomallas extensibles uniaxiales con secciones de estiramiento combinadas Esta línea de producción integra estaciones de tracción y estiramiento desde el diseño en adelante, lo que ayuda a reducir los desniveles en líneas antiguas o renovadas. Es relevante cuando la tolerancia mecánica limita la calidad de la hoja. Ver producto →
Paso 4: Descartar la variabilidad de la materia prima y el alimento
La camilla amplifica lo que ofrece la extrusora. Si el índice de flujo de fusión varía entre lotes de resina, si el material triturado constituye una gran parte de la alimentación o si la humedad no se elimina de manera consistente, el espesor local de la lámina y la resistencia de la fusión cambian, y el estiramiento convierte esas pequeñas variaciones en desigualdades visibles.
- Mantenga la proporción de triturado estable y protegida; Entre el 20% y el 30% es un límite operativo común.
- Seque el material higroscópico constantemente; Los picos de humedad cambian el comportamiento del dibujo de forma impredecible.
- Pruebe el MFI de resina entrante por lote y separe los lotes cuando la distribución del MFI exceda su especificación.
- Observe la velocidad del tornillo extrusor y la temperatura de fusión; La salida pulsante crea bandas de espesor periódicas que al estirarse se magnifican.
Los problemas de materia prima a menudo se disfrazan de problemas de las máquinas porque aparecen con los mismos síntomas. Es por eso que las comprobaciones de material pertenecen a la secuencia antes de comenzar a reemplazar los rodillos o cambiar las velocidades.
Una secuencia de resolución de problemas probada en campo
En todas las instalaciones, las causas fundamentales del estiramiento desigual se distribuyen aproximadamente como se muestra a continuación. Úselo para priorizar su investigación, no para omitir mediciones.
- Uniformidad térmica: 45%
- Tensión y alineación: 25%
- Relación de dibujo y velocidades: 20%
- Alimentación de materia prima: 10%
Luego ejecute la secuencia en este orden, cambiando una variable a la vez:
- Registre velocidades reales, relaciones de estiramiento y temperaturas desde la HMI; comparar con la última configuración de proceso conocida.
- Mida la temperatura de la banda en cinco posiciones a lo ancho en la entrada de estiramiento; investigue cualquier gradiente superior a 3°C.
- Verifique las presiones de presión y la nivelación de los rodillos en los rodillos de preestiramiento y estiramiento.
- Mida la tensión final individual en la fileta o en el soporte de desenrollado; marcar cualquier extremo a más del 5% por encima de sus vecinos.
- Tome una muestra de ancho completo y pruebe las dimensiones de resistencia a la tracción, alargamiento y apertura en cinco posiciones.
- Cambie solo una variable (nunca la temperatura y la relación juntas) y luego vuelva a realizar la prueba antes del siguiente ajuste.
- Compare los resultados con las diez tiradas anteriores para detectar una deriva gradual en lugar de actuar sobre una muestra defectuosa.
Verifique la solución con datos de tracción reales
El estiramiento desigual se soluciona sólo cuando el informe así lo indica. Una regla de aceptación práctica para la geomalla es la variación de la resistencia a la tracción dentro de ±10% del promedio en cinco posiciones de prueba a lo ancho, con alargamiento en la rotura dentro de la misma banda. Las especificaciones de refuerzo de alto rendimiento suelen tener un ±5%.
| Parámetro | Límite de aceptación | Diseño de prueba |
|---|---|---|
| Variación de la resistencia a la tracción a lo ancho | Dentro de ±10% del promedio | 5 posiciones: bordes, cuartos de punta, centro |
| Variación del alargamiento en rotura | Dentro de ±10% del promedio | Mismas 5 posiciones |
| Desviación diagonal de apertura | Dentro del 3% del objetivo | 10 aperturas muestreadas en todo el rollo. |
| Variación de espesor | Dentro del 5% of average | Micrómetro de 5 posiciones |
Esto hace que el probador de tracción sea una herramienta de producción, no una idea de laboratorio. Una máquina dedicada a la resistencia de geotextiles con resultados multipunto registrados le brinda los datos para confirmar reparaciones, comparar turnos y documentar la calidad de los lotes para los clientes.
 Máquina de resistencia geotextil con grabación multipunto y control por computadora Este probador de tracción registra resultados multipunto y curvas dinámicas, lo que lo convierte en una herramienta de producción práctica para verificar reparaciones y documentar la calidad de los lotes. Su sensor de alta precisión admite mediciones consistentes. Ver producto →
Realice también un seguimiento de la geometría de las aperturas: mida las longitudes diagonales de una muestra de aperturas a lo largo del rollo. Si las diagonales se desvían más de un pequeño porcentaje del objetivo, el estiramiento sigue siendo desigual incluso si los números de fuerza pasan.
Prevención: hábitos de diseño y mantenimiento de líneas
La prevención supera a la resolución de problemas. Las líneas con control de temperatura PID multizona, ajuste independiente de la presión de corte en cada extremo de los rodillos, rodillos rectificados con precisión y transmisiones sincronizadas rara vez desarrollan un estiramiento desigual en primer lugar. Estas características marcan la diferencia entre una línea que necesita un cuidado constante y una que mantiene su perfil rollo tras rollo.
Los hábitos de mantenimiento son igualmente importantes: comprobaciones mensuales de alineación, sensores de temperatura calibrados al menos dos veces al año y atención inmediata al ruido de los rodamientos o la desviación del calibre de presión. Los rodillos, cadenas y clips que transportan la banda a través de la zona de estiramiento son el corazón mecánico de la línea.
Cuando las secciones de estiramiento se diseñan como un sistema integrado, problemas como el estiramiento desigual se resuelven antes de que se produzca el primer rollo. La línea de producción de geomallas bidireccionales de Jiangsu Saide Machinery es un ejemplo: las secciones de calentamiento, estiramiento y accionamiento se combinan durante el diseño en lugar de unirlas en la planta de producción.
 Línea de producción de geomallas bidireccionales con calentamiento y estiramiento integrados Esta línea combina las secciones de calentamiento, estiramiento y accionamiento como un sistema integrado, lo que reduce los problemas de estiramiento desigual antes de la producción. Su diseño incluye un horno de estiramiento transversal y fijaciones especiales. Ver producto →
Preguntas frecuentes
¿Qué es lo primero que se debe comprobar cuando el estiramiento de la geomalla se vuelve desigual?
Mida el perfil de temperatura a lo largo de la red en la entrada de estiramiento en lugar de confiar en los puntos de ajuste del calentador. Los gradientes de temperatura superiores a 3–5 °C a lo ancho son la causa principal más común y deben eliminarse antes de tocar las relaciones de estiramiento o las velocidades.
¿Cuánta variación de la resistencia a la tracción a lo ancho es aceptable?
Para la mayoría de las especificaciones de geomallas, un límite práctico es ±10% de la resistencia a la tracción promedio en cinco posiciones de prueba. Los proyectos de refuerzo de alto rendimiento suelen requerir ±5%.
¿Debo ajustar primero la temperatura o la relación de extracción?
La temperatura primero. El comportamiento de estiramiento del polímero es altamente sensible a la temperatura, por lo que una racha fría de 3 °C cambia el estiramiento local más que un pequeño ajuste de proporción. Cambiar la relación mientras existe un desequilibrio térmico generalmente enmascara la causa real.
¿Por qué los bordes de mi geomalla son siempre más delgados que el centro?
El adelgazamiento de los bordes generalmente indica un enfriamiento más rápido o una mayor tensión local en los bordes durante el estiramiento longitudinal, a veces combinado con una relación de estiramiento demasiado agresiva para la temperatura real del borde. Verifique la salida del calentador de bordes, el aire de enfriamiento de los bordes y la presión de corte de los bordes.
¿Puede el estiramiento desigual afectar el rendimiento de la geomalla a largo plazo en el campo?
Sí. Las zonas poco estiradas conservan una orientación molecular más baja y una resistencia a la fluencia más débil bajo cargas sostenidas; las zonas demasiado estiradas se vuelven quebradizas y se dañan fácilmente durante la manipulación. La geometría de apertura irregular también hace que el entrelazado del suelo y el empalme de superposición sean menos predecibles.
Conclusión: medir, ajustar, verificar
El estiramiento desigual en la producción de geomallas se puede solucionar reemplazando las conjeturas con mediciones. El perfil térmico, el equilibrio de tensión, la relación de estiramiento y la adaptación de velocidad, y la consistencia de la materia prima cubren casi todos los casos que encontrará. Cree una rutina de verificación, mantenga registros y capacite a los operadores para que lean el informe de tracción con tanta atención como leen la línea.