
Dos rollos de geomalla uniaxial de HDPE pueden salir del mismo extrusor, llevar el mismo patrón de perforación y aun así realizar pruebas de resistencia a la tracción muy separadas. La resina y las herramientas son idénticas, pero un rollo cumple cómodamente con su grado y el otro no. La mayoría de las veces, la variable que cambia es la relación de estirado aplicada en los hornos de estiramiento. La respuesta corta a cómo la relación de estiramiento afecta la resistencia de la geomalla y el tamaño de la apertura es la siguiente: la relación de estiramiento es la palanca más fuerte que un productor tiene sobre ambas propiedades. Al elevarlo, se alinean las moléculas de polímero en las nervaduras y se aumenta bruscamente la resistencia a la tracción, hasta que las ganancias se aplanan y la rejilla se vuelve quebradiza. Cada porcentaje extra de estiramiento también agranda físicamente las aberturas y adelgaza las nervaduras que deben sobrevivir a la instalación. Establecer ese número correctamente y mantenerlo estable tirada tras tirada es lo que separa una calidad confiable de una decepcionante.
¿Qué significa realmente el ratio de sorteo?
La relación de estirado es la relación entre la longitud de la hoja que sale de una unidad de estiramiento y la longitud que entra en ella. En una línea de punzonado y estirado, la lámina de polímero se extruye hasta quedar plana, se perforan agujeros en un patrón fijo y luego la lámina se pasa a través de hornos calentados mediante trenes de rodillos que funcionan a velocidades progresivamente más altas. Esa diferencia de velocidad es la relación de estiramiento y es el punto donde se decide el carácter final del material.
El número correcto es específico del producto. Las geomallas uniaxiales de HDPE, que se extienden en una sola dirección, comúnmente se dibujan entre seis y nueve veces en total. Las geomallas de polipropileno biaxial se estiran en dos direcciones, primero en la dirección de la máquina y luego transversalmente, y normalmente se extienden en proporciones más bajas, aproximadamente de cuatro a seis veces por dirección. Las líneas modernas rara vez aplican el estiramiento en un solo paso; el total se divide en varias etapas, y una etapa final de fijación por calor permite que la estructura orientada se relaje hasta alcanzar una forma estable. Si desea ver dónde se ubican los hornos y los trenes de rodillos en una secuencia más amplia, el flujo de proceso de la línea de producción de geomallas La página recorre la cadena completa.
Cómo la relación de estiramiento aumenta la resistencia a la tracción
El estiramiento cambia el polímero de una manera que nada más en el proceso puede hacerlo. Antes del estirado, las cadenas de la lámina se enrollan y se disponen al azar, de modo que una nervadura sometida a carga falla debido al deslizamiento molecular. A medida que se dibuja la lámina, esas cadenas se despliegan y se alinean a lo largo del eje de las nervaduras, y la carga de tracción es transportada por cadenas orientadas. La fuerza aumenta rápidamente.
Las ganancias no son lineales. La curva aumenta abruptamente a lo largo del rango de estiramiento inicial y medio, luego se aplana a medida que se satura la orientación alcanzable, mientras que el alargamiento en la rotura sigue cayendo durante todo el camino. Esa combinación es exactamente lo que quiere el refuerzo del suelo, porque una alta resistencia con un bajo alargamiento elástico da como resultado una nervadura rígida y predecible. Pero empujar más allá de la ventana diseñada deja muy poca ductilidad residual y las nervaduras se agrietan bajo la tensión de instalación en lugar de estirarse. El ajuste del calor es tan importante como el desenfundado en sí: una estructura orientada adecuadamente recocida mantiene mucho mejor su resistencia bajo carga sostenida, mientras que una lámina sobreestirada con tensión residual bloqueada puede parecer fuerte en una prueba a corto plazo y aún así ser la apuesta más pobre a largo plazo.
Alcanzar esa curva consistentemente, etapa tras etapa, es exactamente para lo que se construye una línea de producción de geomallas extensibles uniaxiales.
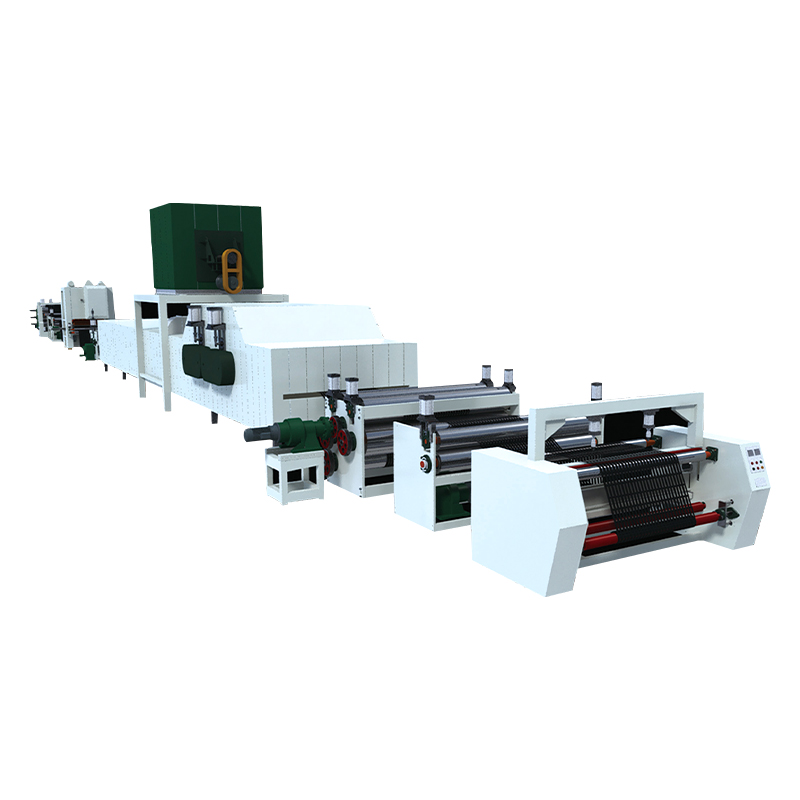 Línea de producción de geomallas extensibles uniaxiales Esta línea estira la lámina de HDPE perforada en una dirección para alcanzar la geometría de apertura final y las dimensiones de las nervaduras. Se adapta a los fabricantes que necesitan relaciones de estiramiento consistentes etapa tras etapa para mantener las aberturas terminadas de la geomalla dentro de la tolerancia. Ver producto →
Cómo la relación de dibujo establece el tamaño de la apertura y el ancho de la nervadura
El tamaño de la apertura no es una elección de estilo libre. En una rejilla estirada, la abertura terminada es la aritmética del patrón de perforación multiplicada por la relación de estiramiento. Estire la hoja a lo largo de la dirección de la máquina y cada abertura se alarga hasta alcanzar su forma de ranura final mientras la hoja se estrecha a lo ancho, de modo que las nervaduras entre las aberturas se adelgazan al mismo tiempo. Cambie la relación de dibujo y cambiará la geometría entregada, incluso con herramientas idénticas.
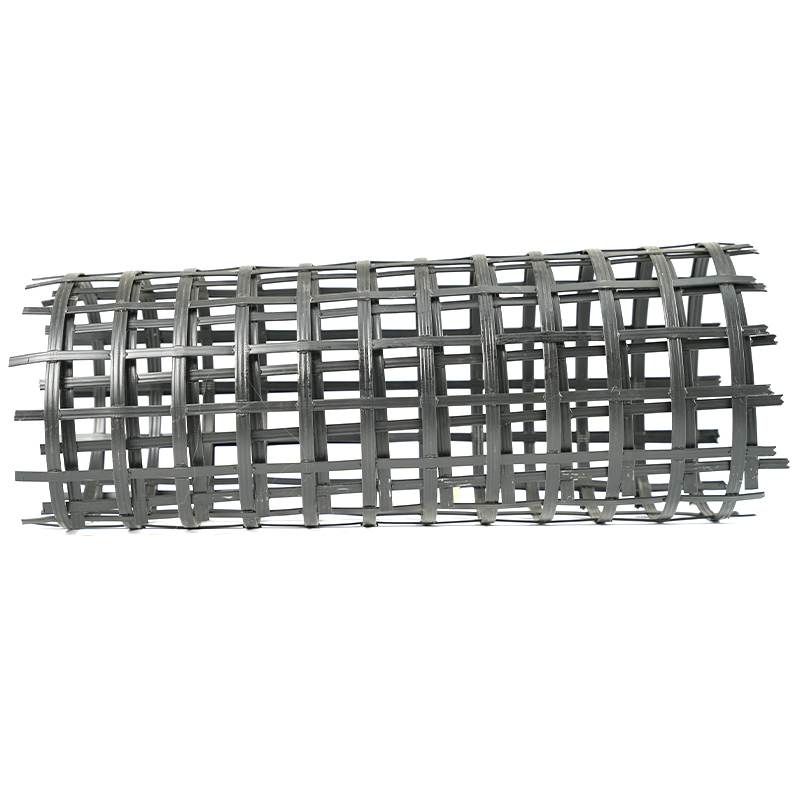
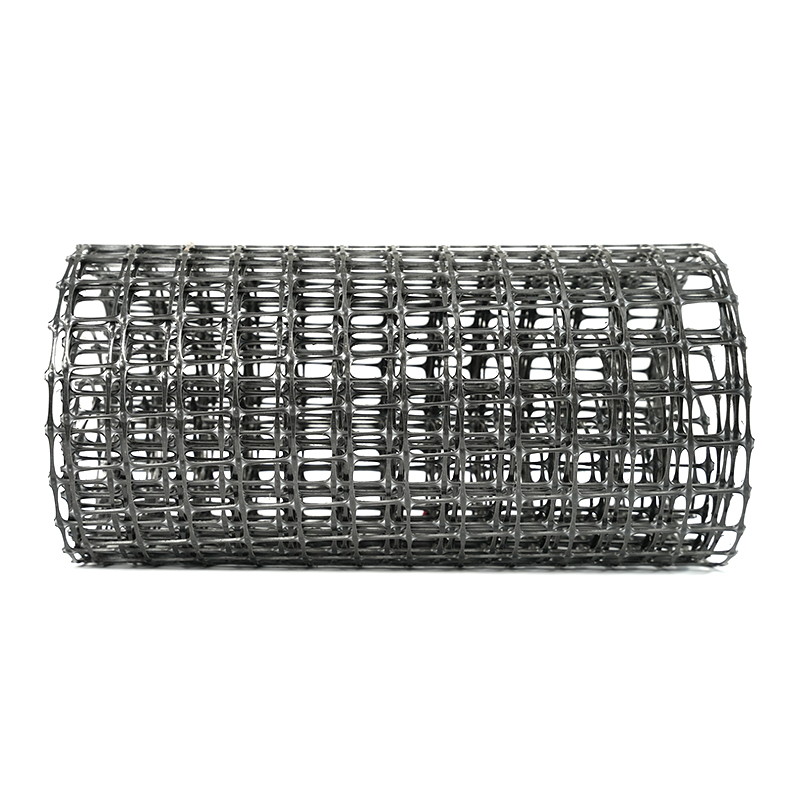
Esa geometría tiene un peso de ingeniería real. Los estudios de interacción suelo-geomalla muestran consistentemente que el interbloqueo depende de qué tan bien el tamaño de la apertura coincide con las partículas circundantes; Las investigaciones sobre el refuerzo de balasto de ferrocarril, por ejemplo, apuntan a una apertura de aproximadamente 1,4 veces el tamaño nominal del agregado. Las aberturas que son demasiado pequeñas impiden el enclavamiento adecuado y producen resultados de prueba dispersos y poco confiables, mientras que las aberturas que son demasiado grandes dejan menos nervaduras en contacto con el relleno y empujan más carga sobre las uniones. El ancho de las nervaduras es importante por sí solo, porque las nervaduras más anchas ayudan a que la rejilla sobreviva el tráfico intenso de agregados y máquinas durante la instalación. En resumen, la relación de estiramiento decide si la geometría terminada, del tipo que se puede inspeccionar en un producto como nuestra geomalla plástica elástica unidireccional, se fija en el relleno o simplemente flota en él.
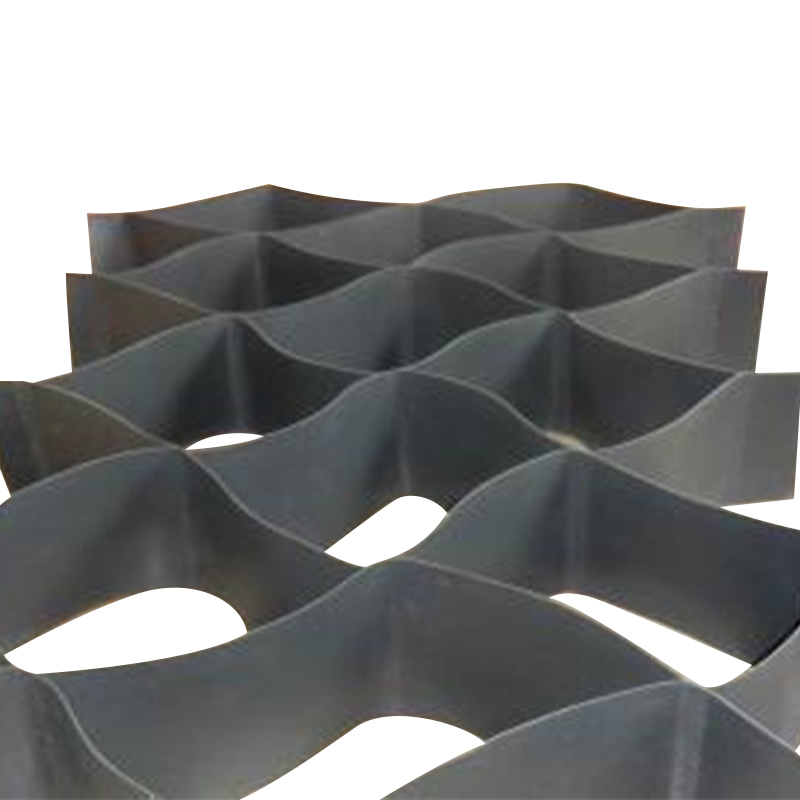
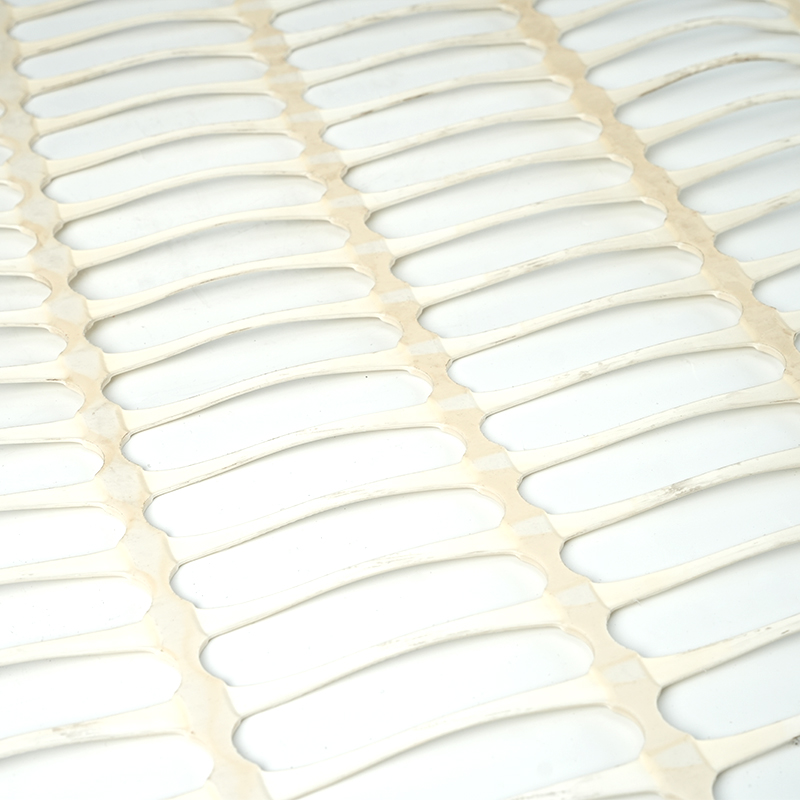 Geomalla plástica elástica unidireccional Una geomalla uniaxial terminada cuyo tamaño de apertura, ancho de nervadura y calidad de unión determinan la interconexión con el relleno circundante. La verificación de la geometría entregada con respecto a la tolerancia muestra si el proceso de relación de estiramiento logró un rendimiento confiable de refuerzo del suelo. Ver producto →
Vivir en la ventana de trabajo
Entre el dibujo inferior y el dibujo excesivo se encuentra una ventana controlada donde la resistencia, el alargamiento, la tolerancia de apertura y la calidad de la unión caen dentro de las especificaciones al mismo tiempo. La siguiente tabla resume cómo se comporta una misma hoja perforada en los dos extremos y dentro de esa ventana.
| Aspecto | Relación de dibujo too low | Ventana de trabajo controlada | Relación de dibujo too high |
|---|---|---|---|
| Resistencia a la tracción | Costillas poco orientadas; La fuerza se encuentra muy por debajo del potencial de grado. | Resistencia de grado lograda con resultados de pruebas consistentes | Máxima resistencia posible pero frágil, con una dispersión más amplia entre rollos |
| Elongación | Alto alargamiento residual; las costillas siguen deformándose bajo carga | Alargamiento de bajo rendimiento con suficiente ductilidad residual para la instalación. | Alargamiento muy bajo; las costillas se rompen en lugar de estirarse |
| Tamaño de apertura | Las aberturas siguen siendo pequeñas; mal entrelazado con el agregado grueso | Aberturas que coinciden con el relleno objetivo o la gradación de lastre | Las costillas se estrechan y las aberturas se salen de la tolerancia. |
| Nodos y uniones | Los nodos siguen siendo gruesos y poco orientados. | Los nodos se establecen limpiamente y tienen fuerza de unión. | Distorsión y división del nodo en la transición del nodo costal. |
| Comportamiento a largo plazo | Más fluencia bajo carga sostenida | Orientación y ajuste de calor equilibrados para control de fluencia | Estrés residual encerrado; mayor riesgo a largo plazo |
Qué relación de sorteo no controla
Sería conveniente si el ratio de empate fuera toda la historia, pero comparte el resultado con otras tres decisiones. El grado de la resina determina cuánta orientación puede aceptar el material y cómo se comporta bajo una carga sostenida. La geometría de la abertura y las nervaduras deciden cómo la rejilla se acopla al suelo. La calidad de los nodos y las uniones determina si las nervaduras funcionan juntas o individualmente. A continuación se muestra una forma aproximada de imaginar ese equilibrio.
Dónde ocurre el control del índice de extracción en la línea de producción
Debido a que la relación de estiramiento existe sólo como una relación entre las velocidades de los rodillos y la temperatura de la hoja, es también donde se gana o se pierde la calidad de la producción. Tres puntos de control deciden si el objetivo se convierte en una característica estable del producto:
- Uniformidad de temperatura del horno. Una lámina que se calienta de manera desigual tiene cuellos de manera desigual, por lo que el tamaño de la abertura y el grosor de las nervaduras varían a lo ancho incluso cuando la velocidad de la línea está perfectamente sincronizada.
- Sincronización de velocidad de rollo. La relación de estiramiento es tan estable como la relación de velocidad entre trenes de rodillos sucesivos; cualquier deriva se manifiesta directamente en la resistencia y la geometría.
- Fijación por calor después de la etapa final. Esto estabiliza la estructura orientada de modo que la resistencia medida en el laboratorio sea la resistencia que el cliente realmente conserva.
Para los compradores, la consecuencia práctica es que las pruebas de los productos terminados revelan la calidad del índice de estiramiento antes que cualquier otra cosa: dimensiones de la apertura contra la tolerancia indicada, consistencia del ancho de las nervaduras, resistencia a la tracción y alargamiento probados según ISO 10319 o ASTM D6637, y eficiencia de la unión. Las líneas que se extienden en dos direcciones llevan una doble carga de sincronización, que es el desafío que define una línea de producción de geomallas bidireccionales.
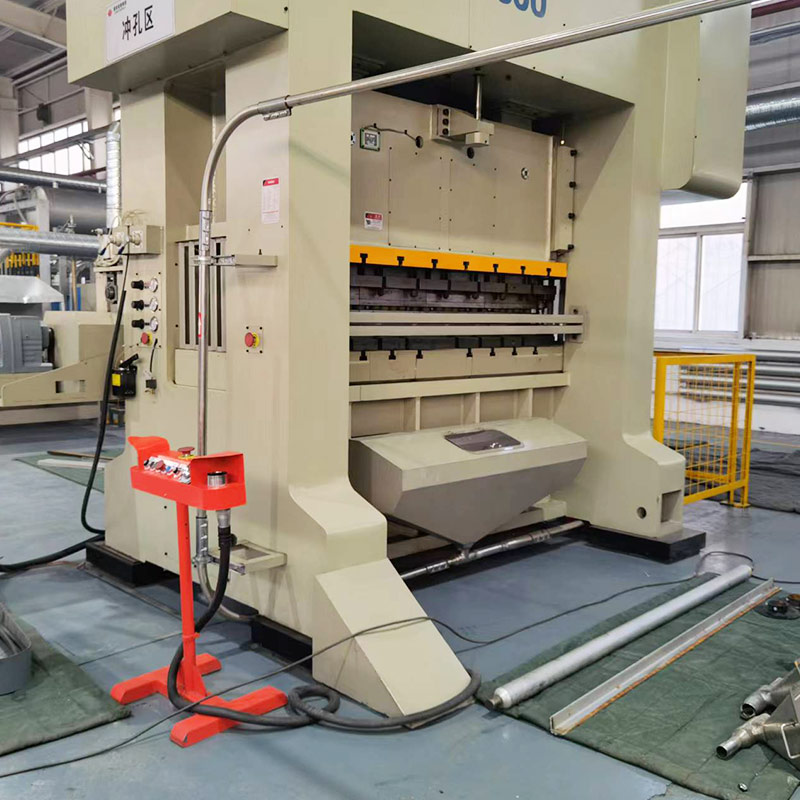 Línea de producción de geomallas bidireccionales Esta línea estira la chapa perforada tanto en sentido longitudinal como transversal, soportando una doble carga de sincronización. Es relevante cuando las pruebas de productos terminados deben confirmar la resistencia, el alargamiento y la consistencia de la apertura en dos direcciones. Ver producto →
Preguntas frecuentes
¿Una relación de estiramiento más alta siempre significa una geomalla más fuerte?
No. La fuerza aumenta bruscamente al principio y luego se aplana, mientras que el alargamiento sigue cayendo. Más allá de la ventana diseñada, se obtiene una resistencia marginal a costa de nervaduras quebradizas, nodos distorsionados y una dispersión más amplia entre rollos.
¿Cómo aparece la relación de estiramiento en la hoja de datos de un producto?
De forma indirecta pero clara. El ancho de la nervadura, las dimensiones de la apertura con tolerancias, la resistencia a la tracción, el alargamiento con carga máxima y la resistencia de la unión se mueven con la relación de estiramiento, por lo que esas son las líneas que se deben leer primero al comparar calidades.
¿Se puede ajustar el tamaño de la apertura sin nuevas herramientas de perforación?
Sólo dentro de unos límites. Aumentar o disminuir la relación de estiramiento cambia las aberturas terminadas, pero un cambio grande adelgaza las nervaduras y empuja todas las dimensiones fuera de la tolerancia, por lo que los cambios de apertura significativos normalmente requieren también un patrón de perforación revisado.
¿En qué pruebas debo insistir al momento de la aceptación?
Pruebas de tracción de ancho amplio según ISO 10319 o pruebas de una sola nervadura según ASTM D6637, además de medición de apertura frente a la tolerancia indicada. Los resultados consistentes en varios rollos importan más que un número impresionante.
La relación de estiramiento es donde la ciencia de los polímeros, el control de la máquina y la geometría del producto se unen en un solo número. Mantenido en su ventana de trabajo, ofrece la combinación de refuerzo que los proyectos realmente necesitan: alta resistencia a la tracción, bajo alargamiento elástico, aberturas dimensionadas para el relleno y nervaduras que sobreviven a la instalación. Si está sopesando líneas de producción o geomallas terminadas y desea analizar cómo una línea mantiene estable su relación de estiramiento, el equipo y la gama de productos en nuestra página de inicio es un lugar práctico para comenzar.