
Un gerente de producción se comunicó recientemente con nuestro equipo de ingeniería con un problema: dos semanas de producción de geomalla habían pasado la inspección visual, pero las pruebas de tracción de laboratorio estaban desviadas entre un 15% y un 20% por debajo de la especificación certificada. Nada en la receta había cambiado, excepto un parámetro: la temperatura del cilindro del extrusor se había reducido en 8°C para reducir los costos de energía. Ese pequeño ajuste fue suficiente para remodelar la estructura interna del polímero y reducir la resistencia a la tracción final de cada rollo producido en ese período.
La respuesta corta a cómo la temperatura de extrusión afecta la resistencia a la tracción de la geomalla es la siguiente: la temperatura de extrusión controla la orientación molecular, la cristalinidad y la degradación térmica durante el procesamiento, por lo que establece el techo para la resistencia que el estiramiento y enfriamiento posteriores pueden fijar en el material. Este artículo explica por qué ocurre ese efecto, qué rangos de temperatura son prácticos para las resinas comunes y qué deben monitorear los equipos de producción para mantener la resistencia a la tracción predecible.
Por qué la temperatura de extrusión merece atención en la producción de geomallas
La resistencia a la tracción de la geomalla no se crea únicamente en la etapa de estiramiento; está predeterminado en gran medida por la calidad de la lámina extruida. Durante la extrusión, el polímero fundido recibe energía térmica que determina qué tan completamente se funde la resina, qué tan constante fluye a través del troquel y cómo responde el material a la operación de estirado que sigue.
La conclusión es lo primero: si la temperatura de extrusión es incorrecta, ningún estiramiento restaura la fuerza perdida. Cuando la masa fundida está demasiado fría, el polímero no alcanza un estado de flujo completamente homogéneo, dejando restos cristalinos sin fundir que actúan como puntos débiles. Cuando la masa fundida está demasiado caliente, la degradación térmica comienza a romper largas cadenas moleculares. Ambos efectos reducen el potencial de orientación del material y se manifiestan en el ensayo de tracción como una carga máxima más baja y un alargamiento de rotura más alto.
La estabilidad de la temperatura importa tanto como el valor establecido. Una línea de producción de geomalla de tracción uniaxial bien diseñada monitorea la temperatura de fusión en varias zonas a lo largo del cilindro y la matriz, porque un perfil térmico uniforme es el requisito previo para una geometría de nervaduras consistente y eficiencia de unión.
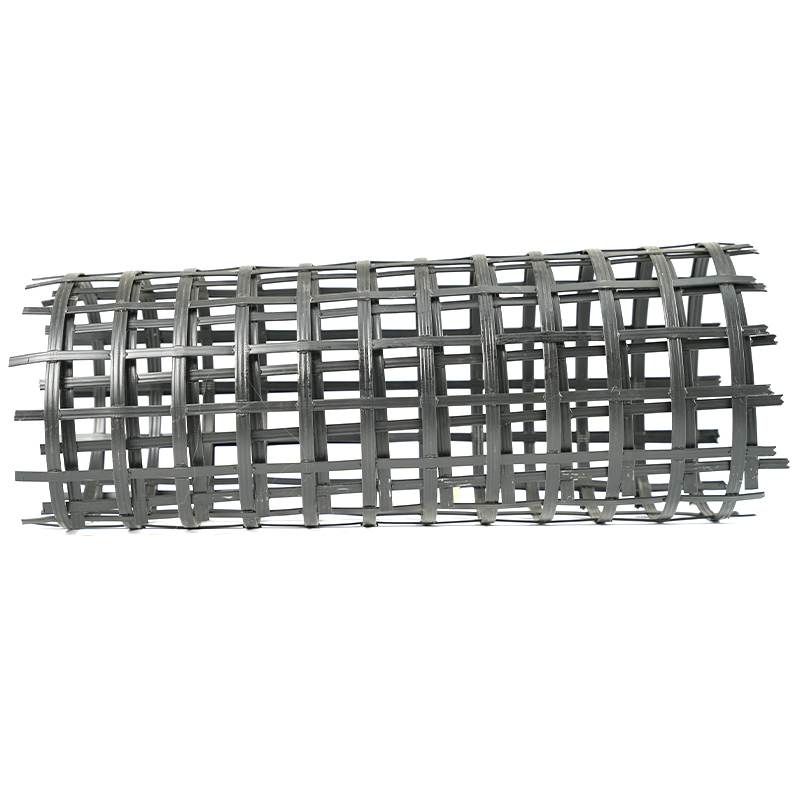
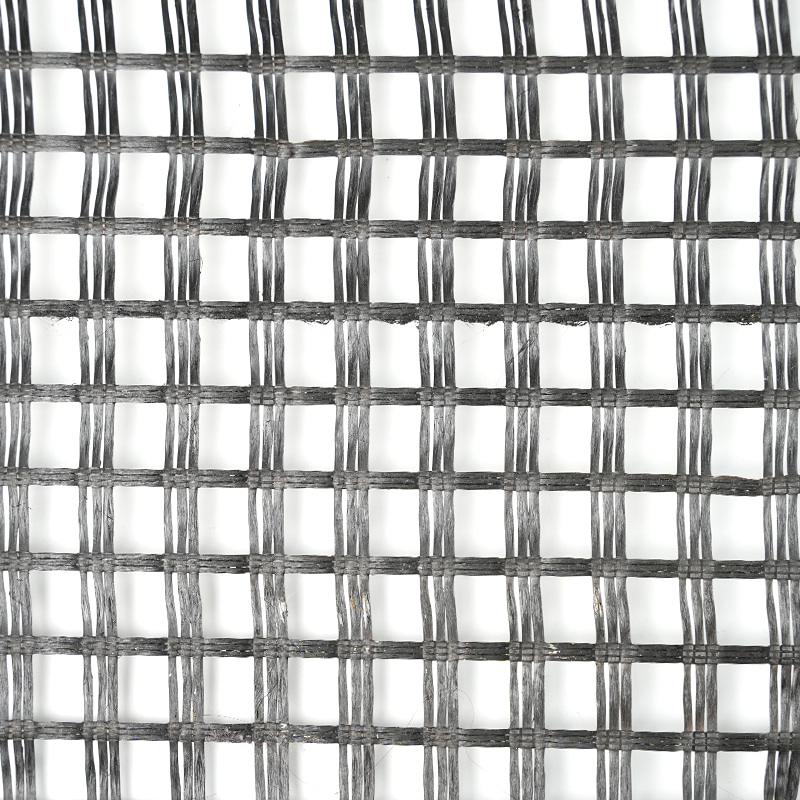
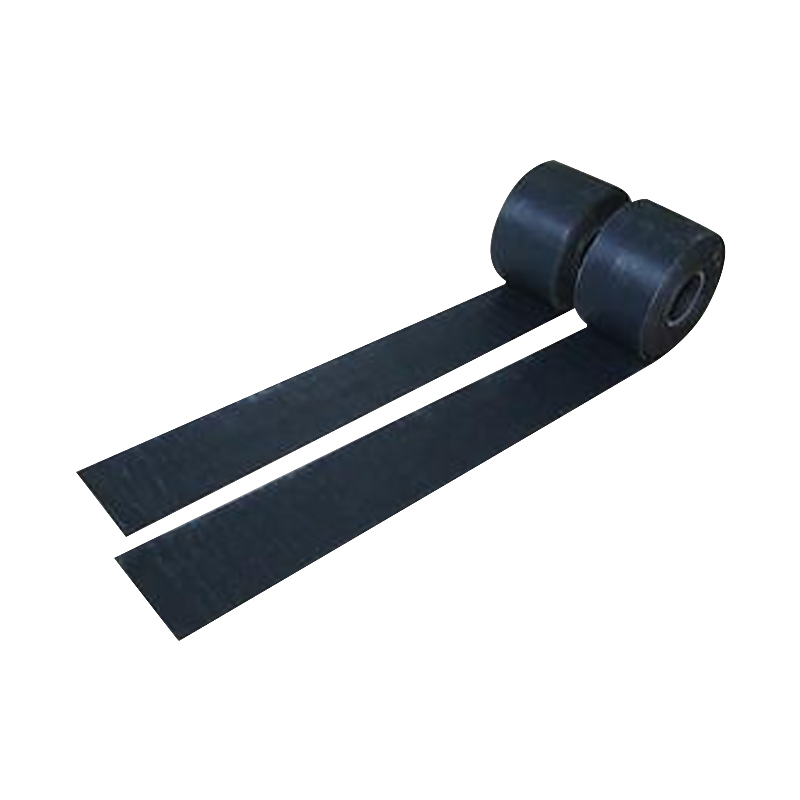
 Línea de producción de geomallas extensibles uniaxiales con monitoreo de temperatura de fusión Esta línea de producción se destaca para los equipos de compras enfocados en el control de perfiles térmicos. Su monitoreo de temperatura multizona garantiza una geometría de nervaduras consistente y eficiencia de unión, abordando directamente las preocupaciones sobre la estabilidad de la temperatura planteadas en la discusión cercana. Ver producto →
Cómo cambia la temperatura el comportamiento del polímero antes del estiramiento
El polipropileno (PP) y el polietileno de alta densidad (PEAD) son las resinas más comunes en las geomallas extruidas. Ambos son semicristalinos y su respuesta a la temperatura de extrusión explica la mayor parte de la variación de resistencia observada en los productos terminados.
Cristalinidad y orientación molecular
Cuando la lámina fundida sale del molde, las cadenas de polímeros comienzan a organizarse en dominios cristalinos. El tamaño y la distribución de estos dominios dependen de cuánto calor queda en el material. Si la temperatura de extrusión es demasiado baja, las regiones no completamente fundidas sobreviven y se convierten en puntos de concentración de tensiones durante el estiramiento. Si es demasiado alto, las cadenas permanecen relajadas por mucho tiempo y resisten la alineación que necesita una geomalla de alta resistencia. La pérdida de orientación se manifiesta directamente como una menor resistencia a la tracción tanto en dirección longitudinal como transversal.
Flujo de fusión y presión del troquel
La viscosidad de la masa fundida disminuye a medida que aumenta la temperatura. Una temperatura de fusión más alta reduce la presión del troquel y produce una lámina más fluida que es más fácil de estirar, hasta cierto punto. Más allá de ese punto, la lámina pierde estabilidad dimensional, se comba y desarrolla variaciones de espesor. Una temperatura más baja aumenta la viscosidad y la presión del troquel, lo que puede crear marcas de flujo, ondulaciones en los bordes y concentraciones de tensión localizadas. Dado que la resistencia final de una geomalla estirada la llevan a cabo cadenas moleculares orientadas en las nervaduras, cualquier discontinuidad en la lámina extruida se convierte en un punto débil bajo carga. Por eso el control de la temperatura está estrechamente relacionado con Calentamiento y extrusión uniformes durante el proceso de estiramiento longitudinal. .
Rangos de temperatura de extrusión recomendados para resinas comunes
La siguiente tabla enumera las ventanas típicas de temperatura del cilindro y del troquel para resinas de geomalla comunes. Son puntos de partida, no valores absolutos; el rango correcto depende del grado de resina, el paquete de aditivos, la velocidad de la línea y el espesor de la lámina.
| resina | Temperatura del barril (°C) | Temperatura del troquel (°C) | Efecto observado sobre la resistencia a la tracción. |
|---|---|---|---|
| homopolímero PP | 200-230 | 210-225 | La mejor resistencia está cerca de 215-225°C; clara disminución por debajo de 195°C o por encima de 245°C |
| PEAD | 180-210 | 185-200 | Mejor orientación a 190-205°C; El sobrecalentamiento reduce el peso molecular. |
| PET (resina de geomalla recubierta o reforzada con fibra de vidrio) | 260-290 | 270-285 | Ventana estrecha; Tanto la temperatura insuficiente como la excesiva aumentan la fragilidad. |
El PET aparece en ciertos procesos de geomallas recubiertas o reforzadas con fibra de vidrio, y su ventana de temperatura es notablemente más estrecha. En este caso, el control preciso es aún más crítico, porque la diferencia entre la resistencia a la tracción máxima y aceptable puede ser inferior a 10°C.
La ventana del proceso: qué sucede cuando la temperatura se desvía
La relación entre la temperatura de extrusión y la resistencia a la tracción final de la geomalla sigue una curva puntiaguda. El siguiente cuadro muestra un patrón representativo de una geomalla uniaxial de polipropileno, expresado como porcentaje de la resistencia máxima lograda en la serie de pruebas.
Respuesta representativa de la resistencia a la tracción de una geomalla uniaxial de PP a través de temperaturas de extrusión.
Debajo del borde inferior de la ventana óptima, la lámina está subfundida. Esto se manifiesta como rugosidad de la superficie, presión elevada del troquel y resonancia de estiramiento ocasional: una oscilación inestable en el espesor de la lámina que crea nervaduras transversales gruesas y delgadas que se alternan. La resistencia a la tracción en la dirección de la máquina puede fluctuar en un 20% o más de un rollo a otro.
Por encima de la ventana óptima, domina la degradación térmica. La escisión de la cadena reduce el peso molecular medio. La lámina puede verse lisa y brillante, pero la resistencia a la tracción y la resistencia a la fluencia disminuyen, los puntos de unión se vuelven más frágiles y la resistencia de diseño a largo plazo (el valor que los ingenieros utilizan para paredes y pendientes) se degrada más rápido que la resistencia máxima a corto plazo.
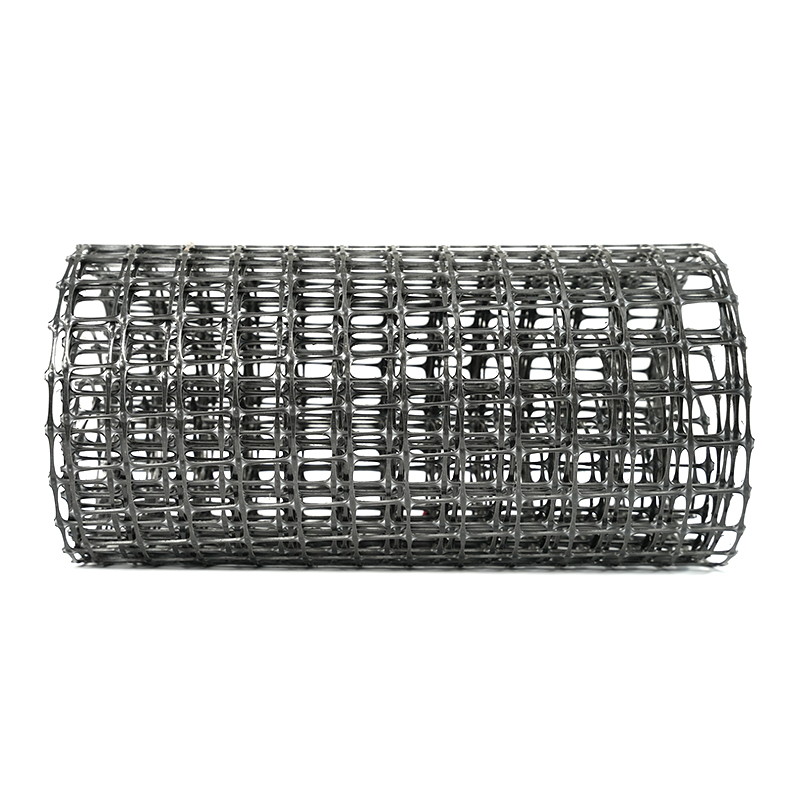
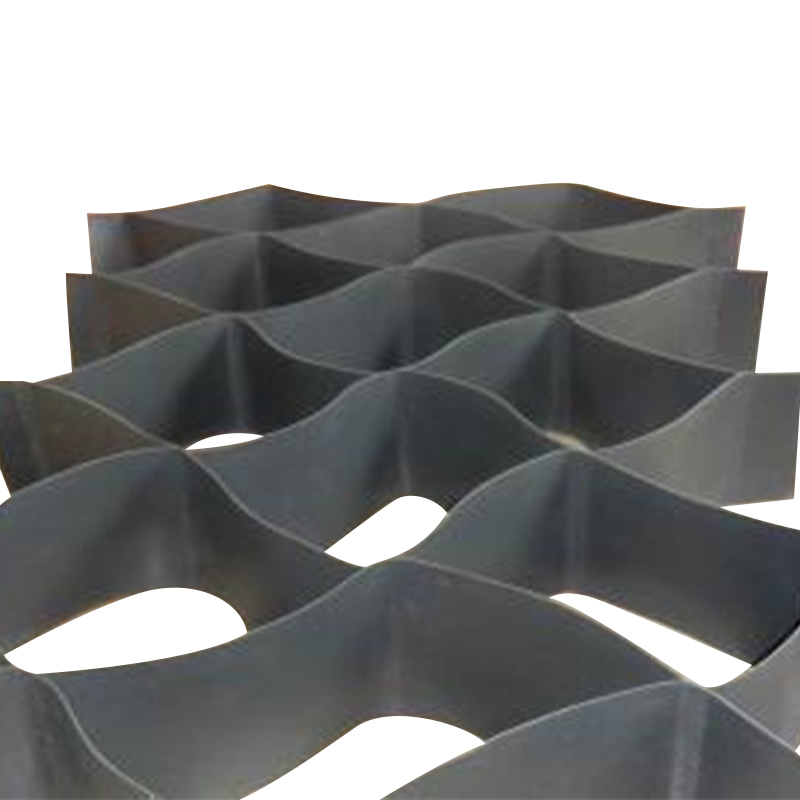
 Línea de producción de geomallas bidireccionales con estiramiento longitudinal y transversal Este equipo es relevante al comparar los efectos térmicos sobre la resistencia a la tracción. Incluye una prensa punzonadora, estiramiento de múltiples rodillos y un horno de estiramiento transversal con intercambiadores de calor, lo que respalda la discusión sobre cómo las condiciones de procesamiento afectan el rendimiento de las geomallas de PP y HDPE. Ver producto →
Consecuencias de la fuerza de un vistazo
El siguiente gráfico de barras compara la retención típica de la resistencia a la tracción de las geomallas de PP y HDPE producidas a partir de extrusión a temperatura baja, óptima y a temperatura excesiva.
Retención relativa de la resistencia a la tracción, con la temperatura óptima establecida en 100%.
Dos conclusiones son importantes para la producción diaria. En primer lugar, la penalización por temperatura insuficiente suele ser mayor que la penalización por temperatura excesiva para el PP, razón por la cual los ajustes para ahorrar energía son riesgosos. En segundo lugar, ambos polímeros pierden resistencia en los extremos, pero por diferentes razones: uno por fusión incompleta y el otro por degradación molecular.
| Condición | Resistencia a la tracción | Elongación de rotura | Señales típicas de producción. |
|---|---|---|---|
| Baja temperaturaerature | Reducido 15-30% | A menudo aumenta | Alta presión de troquel, bordes ásperos, marcas de flujo |
| Óptimo range | Máximo para la resina. | Cumple con las especificaciones | Hoja estable, aperturas uniformes, velocidad de línea constante |
| exceso de temperaturaerature | Reducido 10-25% | Comportamiento reducido y frágil. | Muere baba, ligera decoloración, humo en exceso |
Debido a que los signos pueden superponerse con la variación de la materia prima, la forma confiable de separar las causas es registrar la temperatura de fusión en la matriz para cada lote de producción y compararla con el resultado de la prueba de tracción. Esta es una práctica estándar en Control de calidad del producto en una línea de producción de geomallas extensibles uniaxiales. , y detecta la variación de temperatura mucho antes de que se convierta en una queja del cliente.
Medidas prácticas para los equipos de producción y adquisiciones
A continuación se muestran las causas fundamentales más comunes de la resistencia a la tracción de las geomallas fuera de especificación en plantas de trefilado por extrusión. La desviación de temperatura encabeza la lista, lo cual es una buena noticia: también es el factor más controlable.
- Desviación de temperatura 38%
- Variación materia prima 22%
- Error de relación de estiramiento 18%
- Inconsistencia de enfriamiento 14%
- Otras causas 8%
Para los equipos de producción, tres acciones tienen el mayor retorno:
- Instale sensores de temperatura de fusión en el troquel y compare las lecturas con los puntos de ajuste del barril.
- Mantenga un gráfico de control de la resistencia a la tracción versus la temperatura de extrusión en lugar de ajustar la temperatura para ahorrar energía.
- Vuelva a certificar la ventana de temperatura cada vez que se introduzca un nuevo lote de resina o proveedor.
Para los equipos de adquisiciones que evalúan una línea de producción de geomallas, pregunte sobre la precisión del control de temperatura, la configuración de PID multizona, la distribución de la zona de calentamiento en el troquel y las pruebas documentadas de uniformidad de temperatura. Una línea que no puede mantener la temperatura establecida dentro de una banda estrecha producirá una resistencia a la tracción inconsistente de un rollo a otro. Es por eso que nuestra geomalla plástica elástica unidireccional se produce en condiciones de temperatura de fusión estrictamente monitoreadas.
 Geomalla plástica elástica unidireccional con control estricto de temperatura de fusión Este producto ejemplifica la importancia de un control estricto de la temperatura durante la extrusión, ya que su producción utiliza temperaturas de fusión monitoreadas. Es útil para los ingenieros que evalúan la consistencia de la geomalla y su resistencia a largo plazo, complementando los consejos prácticos sobre ventanas de extrusión que se encuentran cerca. Ver producto →
Preguntas frecuentes sobre la temperatura de extrusión y la resistencia de la geomalla
¿Cuál es la temperatura óptima de extrusión para la geomalla de polipropileno?
Para la mayoría de las resinas de geomalla de homopolímero de PP, la ventana de extrusión práctica es de 200 a 230 °C, y la resistencia a la tracción más alta generalmente se logra cerca de 215 a 225 °C. Confirme el rango con el proveedor de resina y ajústelo según la velocidad de la línea, el espesor de la hoja y la relación de estiramiento del producto terminado.
¿Puede la temperatura de extrusión ser demasiado alta incluso si la geomalla parece normal?
Sí. La degradación térmica comienza antes de que aparezca la decoloración visible. La forma más confiable de detectarlo es comparar la resistencia a la tracción, el alargamiento de rotura y la eficiencia de la unión con una línea base producida a una temperatura ligeramente más baja.
¿Cómo afecta la temperatura de extrusión al alargamiento de rotura?
La extrusión a baja temperatura deja el material mal orientado, lo que tiende a aumentar el alargamiento de rotura. La extrusión a temperatura excesiva acorta las cadenas moleculares y reduce el alargamiento, lo que hace que la geomalla se vuelva quebradiza. Ambas condiciones alejan el producto de las especificaciones.
¿Debo restablecer la temperatura al cambiar de proveedor de resina?
Sí. Incluso cuando el nombre del grado de resina es el mismo, el índice de flujo de fusión y el paquete de estabilizador térmico pueden diferir. Realice pequeñas pruebas en todo el rango de temperaturas antes de la producción total para encontrar el nuevo óptimo.