
Un fabricante que acaba de ganar un paquete de refuerzo para una obra de ampliación de una autopista suele llegar en el mismo momento a la misma conclusión: en el concurso nunca se pidió una máquina. Pidió una clase de tracción, un tamaño de apertura y una dimensión de rollo, y la línea de producción es simplemente cualquier cosa que pueda mantener esos números repetidamente, turno tras turno.
Ésa es la perspectiva adecuada para la actual ola de demanda de equipos de geomallas. Los pedidos no están aumentando porque la actividad de construcción en general está aumentando; están subiendo porque un conjunto específico de tipos de proyectos ahora especifica el diseño de suelo reforzado como la opción más barata frente al reemplazo granular grueso. La demanda de equipos sigue esos tipos de proyectos y llega antes que el material: una planta no puede ofertar de manera creíble por un contrato de suministro dentro de dos años sin que la capacidad ya esté disponible.
Las secciones siguientes cubren qué paquetes de proyectos realmente se convierten en órdenes de compra, cómo convertir una especificación de diseño en requisitos de la máquina y dónde los compradores suelen juzgar mal la capacidad y la calidad antes de firmar.
¿Qué paquetes de proyectos realmente se convierten en pedidos de equipos?
Los proyectos que mueven equipos comparten una característica económica: el refuerzo es más barato que la alternativa. Cuando un diseñador puede reemplazar unos cientos de milímetros de relleno seleccionado con una capa más delgada reforzada con una rejilla, el ahorro es lo suficientemente grande como para justificar el esfuerzo de diseño, y ese es el punto en el que una especificación se vuelve lo suficientemente firme como para ordenar máquinas.
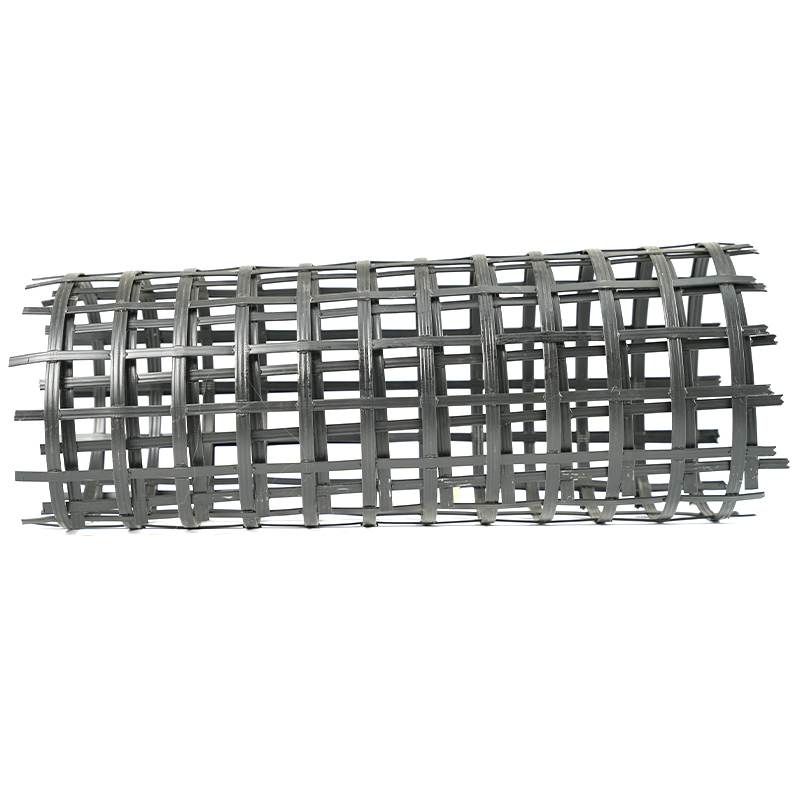
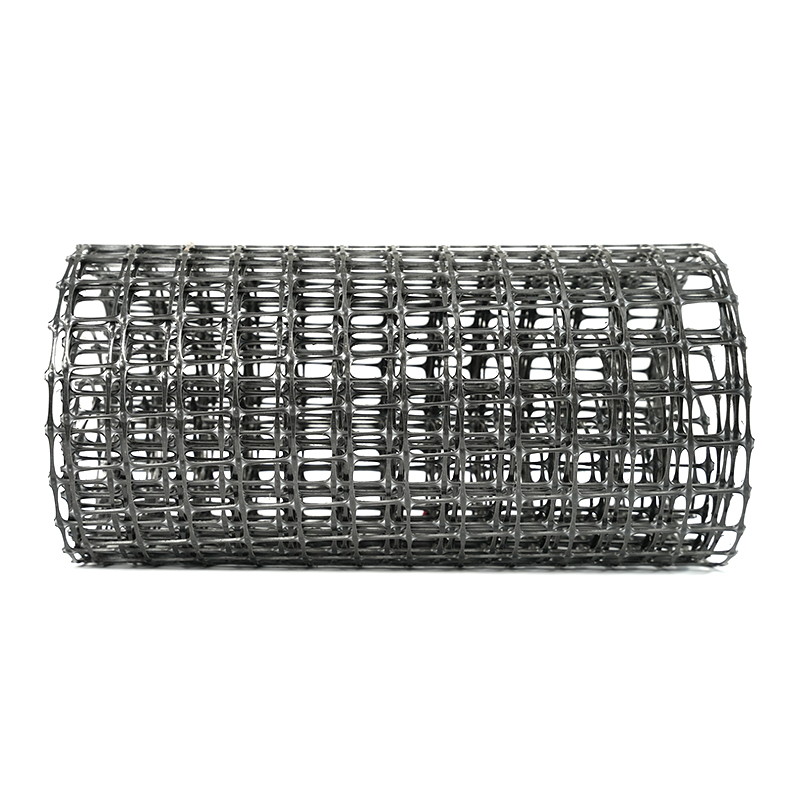
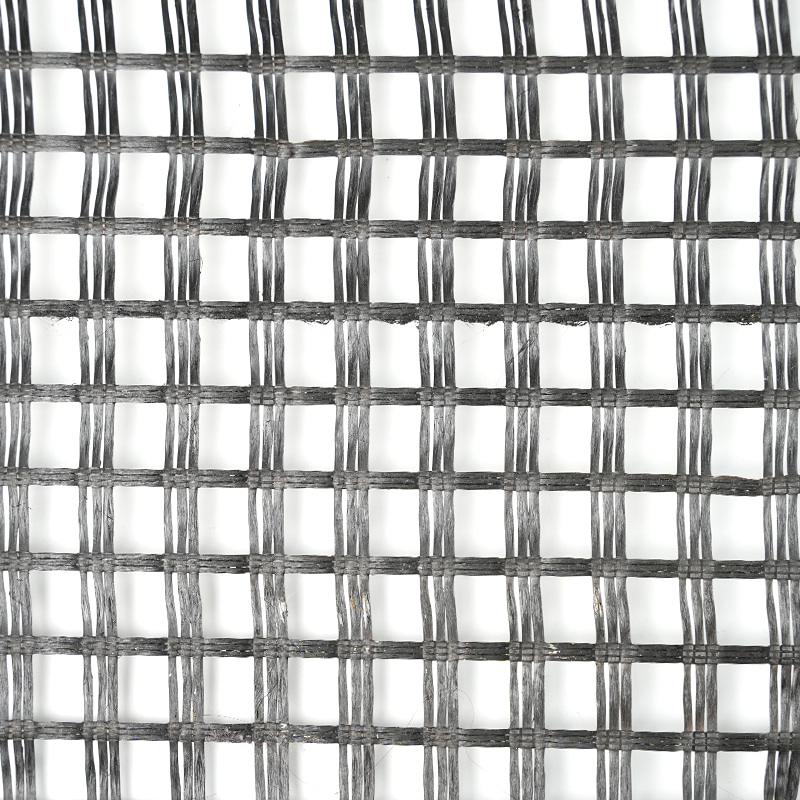
- Ampliación y rehabilitación de vías en terreno blando o variable. La ampliación crea una junta longitudinal donde el pavimento viejo y el nuevo se asientan de manera diferente. El refuerzo basal más la separación reduce el asentamiento diferencial y el agrietamiento reflectante. Este es el mayor consumidor individual de rejilla biaxial en la clase de 30 a 40 kN/m, y también incorpora rejilla de fibra de vidrio para capas de asfalto.
- Nueva autopista y construcción de carreteras de transporte pesado sobre subrasante con bajo CBR. El refuerzo permite una base granular más delgada manteniendo el factor de tráfico de diseño. La demanda se concentra en calidades biaxiales de alta resistencia a la tracción y, cada vez más, en rejillas de acero y plástico para cargas por eje muy pesadas.
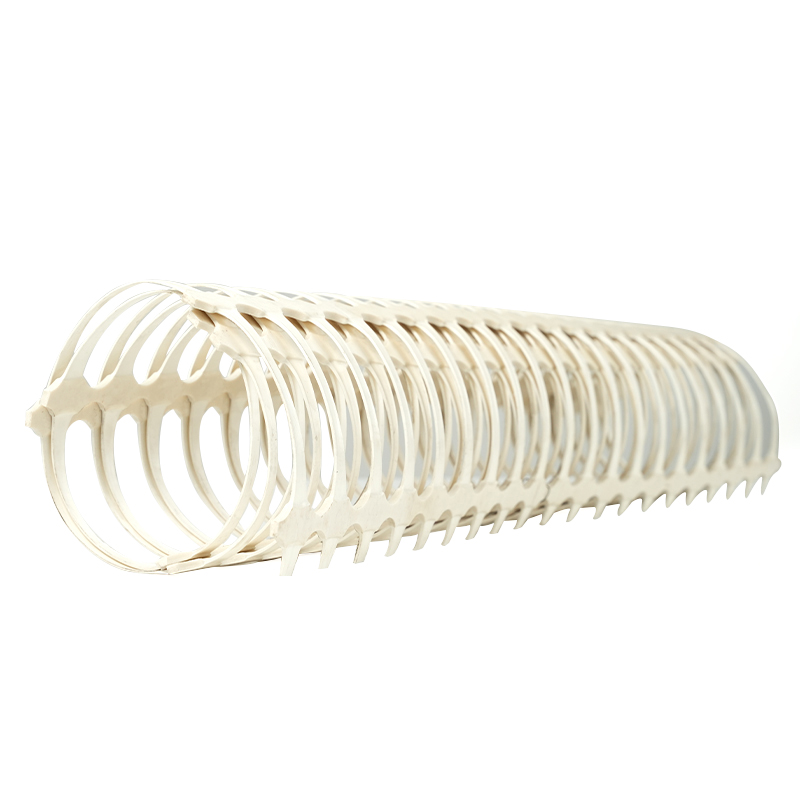
- Formación de vías, apartaderos y patios de carga. Las cargas cíclicas y las estrictas tolerancias de asentamiento empujan a los diseñadores hacia un refuerzo y confinamiento rígidos, lo que significa rejillas biaxiales y geoceldas en lugar de simples tejidos de separación.
- Terraplenes, estructuras de contención y estabilización de taludes. Estos consumen redes uniaxiales y geoceldas, y son menos sensibles al precio por metro cuadrado que las obras viales porque la alternativa (apilamiento o una huella más grande) es mucho más cara.
- Puertos, parques logísticos y plataformas industriales. Las cargas estáticas pesadas con límites estrictos de asentamiento crean una demanda constante y con muchas especificaciones que premia la calidad constante de las bobinas por encima de las cifras de tracción principales.
- Obras de contención y relaves. Las celdas de vertedero, los embalses y las presas de relaves dirigen la misma cartera de plantas hacia geomembranas, revestimientos compuestos y geotextiles protectores en lugar de rejillas únicamente.
La mezcla importa más que el total. Una planta que se dedica principalmente a la rehabilitación de carreteras necesita una línea biaxial que funcione con alta utilización; una planta que sirve terraplenes y trabajos en pendientes necesita capacidad uniaxial y, a menudo, también capacidad de tela no tejida. Esa combinación, no el tamaño del presupuesto nacional de infraestructura, determina cuántas líneas debe poseer un productor.
Leer una especificación de diseño al revés
Una nota de diseño se escribe en el lenguaje del desempeño material, mientras que una orden de compra se escribe en el lenguaje de la maquinaria. La traducción es breve pero implacable, porque cada requisito de desempeño bloquea una etapa específica del proceso.
| Requisito de diseño | Qué fija en el producto. | Qué verificar en la línea |
|---|---|---|
| Resistencia a la tracción al 2% o 5% de tensión | Grado de polímero, relación de estiramiento, orientación molecular. | Longitud del horno de estiramiento, zonificación de temperatura, precisión del control de proporción |
| Dirección de refuerzo (uniaxial, biaxial, multiaxial) | Arquitectura de la máquina y secuencia de estiramiento. | Si la etapa transversal tiene control independiente de calefacción y tensión. |
| Tamaño de apertura y geometría de las nervaduras. | Patrón de punzonado y precisión dimensional. | Precisión de la unidad de punzonado, tasa de desgaste de la matriz, recorte de bordes y porcentaje de desperdicio |
| Ancho del rollo, longitud del rollo, entrega sin juntas | Ancho de banda de salida, tensión de bobinado | Capacidad de bobinado, control de tensión y consistencia de dureza del rollo. |
| Durabilidad a largo plazo, resistencia a los rayos UV y a los productos químicos. | Paquete de aditivos, recubrimiento o tipo de fibra como vidrio o poliéster. | Sección de inmersión o recubrimiento, donde la ruta del proceso incluye una |
| Consistencia del lote (coeficiente de variación de tracción) | Uniformidad térmica en toda la red. | Número y control de zonas de calentamiento, espesor de circuito cerrado y retroalimentación de tensión. |
Por qué la ruta biaxial conlleva el mayor riesgo
La parrilla biaxial es el producto de mayor volumen en la mayoría de los programas de carreteras y es donde aparecen con mayor frecuencia los desajustes en las especificaciones. Una línea demostrada con una clase de tracción más baja no resistirá un paso de clase con la misma eficiencia, porque la relación de estiramiento tiene que aumentar y la etapa transversal se convierte en el cuello de botella. Los compradores que comparan cotizaciones únicamente sobre la producción por hora están comparando números medidos en diferentes condiciones.
 Línea de producción de geomallas plásticas bidireccionales Produce geomallas extensibles biaxiales de PP/PE mediante extrusión, punzonado y estiramiento longitudinal/transversal secuencial, con un horno compacto y un dispositivo de sujeción diseñado para múltiples especificaciones. Ver producto →
Las rutas de fibra de vidrio y poliéster quedan completamente fuera de este problema. Utilizan una arquitectura diferente (impregnación o tejido por urdimbre en lugar de estiramiento secuencial), razón por la cual un productor que trabaja con refuerzo de asfalto generalmente necesita una línea separada en lugar de una actualización.
La aritmética de la capacidad los compradores se equivocan
La producción de la placa de identificación es una figura de marketing. El resultado efectivo es una cuestión de ingeniería, y en la brecha entre ellos es donde reside la decepción en la puesta en marcha. Un marco simple ayuda: el tonelaje anual es igual a la producción efectiva por hora, multiplicada por las horas efectivas de operación, multiplicada por el rendimiento del primer paso.
Una línea cotizada a 350 kg/h, que funciona 6.000 horas efectivas al año con un rendimiento de primer paso del 92%, produce aproximadamente 1.930 toneladas, pero sólo si los desechos de cambio y arranque ya están excluidos de esas 6.000 horas. Si no es así, la cifra real puede caer entre un 10 y un 15 % sin que se produzca un solo fallo mecánico.
- Producción horaria efectiva en su clase de tracción objetivo. Insista en que la cifra se cotice frente al producto más difícil de su gama, no al más fácil.
- Chatarra de arranque y cambio. Pregunte cuántos metros pasan antes de que la red vuelva a cumplir las especificaciones y con qué frecuencia se produce un cambio de pendiente en su cronograma planificado.
- Supuesto de tiempo de actividad estabilizado. Pregunte qué categorías de tiempo de inactividad están incluidas (cambios de troqueles, cambios de filtros, limpieza de rodillos, mantenimiento planificado) y cuáles están discretamente excluidas.
- Utilidades por tonelada. La potencia instalada por kilogramo de producción, la demanda de agua de refrigeración y el consumo de aire comprimido influyen directamente en el coste unitario y varían notablemente entre líneas que por lo demás son similares.
Una vez que estos cuatro números están sobre la mesa, las cotizaciones se vuelven comparables. Antes de eso, son descripciones de diferentes máquinas medidas bajo diferentes supuestos.
Donde las afirmaciones de calidad fracasan en el sitio
Dos modos de falla explican la mayoría de las disputas entre los productores de geomallas y sus clientes, y ninguno de ellos aparece claramente en un certificado.
El primero es el equilibrio entre resistencia a la tracción y alargamiento. La resistencia a la tracción en un informe de prueba es un número único, pero el diseñador se basa en la tracción ante una deformación determinada. Si se presiona demasiado la relación de estiramiento en una etapa, la cifra de resistencia mejora mientras que la respuesta a la tensión y la resistencia a los daños de la instalación se deterioran. Una línea que puede alcanzar el número no es automáticamente una línea que puede alcanzar el número con un alargamiento y una eficiencia de unión aceptables.
El segundo es la uniformidad térmica. Una diferencia de temperatura de unos pocos grados entre el borde de la banda y el centro es suficiente para cambiar el perfil de tracción a lo largo del ancho del rollo, y meses después aparece como valores inconsistentes entre rollos que no pasan la inspección entrante del cliente. Esta es la razón por la que los compradores deberían solicitar datos de distribución de temperatura medidos en toda la web, no un único valor de punto de ajuste. Los principios detrás Control de calidad en una línea de producción de geomallas biaxiales. Vale la pena revisarlos antes de cualquier prueba de aceptación en fábrica, porque definen lo que debe significar "consistente" en los criterios de aceptación.
La capacidad de prueba pertenece a la misma conversación. Una planta que no puede medir internamente su propio comportamiento de tracción y alargamiento depende de los certificados y de la esperanza. Una estación de pruebas de resistencia independiente, calibrada y utilizada en cada lote y no solo en muestras, convierte la calidad de una afirmación en un número que el equipo de ventas puede cotizar.
 Máquina de prueba de resistencia de geotextil personalizada Prueba la resistencia a la rotura y el alargamiento de geotextiles, geomateriales y materiales relacionados utilizando el principio CRE y el registro de curvas controlado por computadora para la verificación interna del material. Ver producto →
Un checklist previo a la compra que sobrevive al contacto con la producción
- Realice una prueba con su propio grado de polímero, suministrado por su propio mezclador, no con una muestra elegida por el vendedor.
- Confirme la clase de tracción que la línea mantiene continuamente durante un turno completo, no el mejor rollo de la demostración.
- Solicite datos de uniformidad de temperatura en todo el ancho de la banda a la velocidad de línea objetivo.
- Pregunte por los plazos de entrega del troquel de punzonado y del rodillo de estiramiento, porque estas son las piezas que detienen una línea durante semanas.
- Confirme por escrito qué incluye la puesta en servicio, quién será testigo de la prueba de aceptación y cuáles son los criterios de aceptación.
- Verifique el alcance de la capacitación para operadores y personal de mantenimiento, incluidas sesiones en sitio en lugar de un manual.
- Visite una línea que ya esté ejecutando su combinación de productos prevista y hable con las personas que la operan.
La capacidad uniaxial merece un escrutinio por separado, porque el trabajo de terraplenes y taludes tolera menos compromisos en la geometría de las nervaduras y el comportamiento de fluencia a largo plazo que el refuerzo de la carretera. Un proveedor con dos décadas en esta categoría de equipos, un sitio de fabricación de 50.000 m² e ingenieros de puesta en servicio que se encargan de la instalación mecánica y eléctrica es más fácil de cumplir con estos criterios que uno que vende una entrada de catálogo, y la capacitación detallada del operador y el mantenimiento en el lugar en el momento de la entrega es la diferencia entre una línea que alcanza la producción nominal en meses y una que nunca lo hace.
 Línea de producción de geomallas extensibles uniaxiales Produce geomalla plástica elástica unidireccional con fuerte resistencia a la tracción mediante extrusión, punzonado, calentamiento en horno y estiramiento, además de soporte de instalación y capacitación. Ver producto →
Preguntas frecuentes
¿Una desaceleración en el gasto en infraestructura reduce inmediatamente los pedidos de equipos de geomallas?
No. Hay un retraso en ambas direcciones. Los proyectos que ya están en construcción siguen consumiendo material durante años, y las decisiones de capacidad se toman en función de una cartera de varios años en lugar de un solo trimestre. Lo que cambia primero es la combinación de grados ordenados, no el total.
¿Puede una línea producir geomallas uniaxiales y biaxiales?
No prácticamente. La producción uniaxial se estira en una sola dirección, mientras que la producción biaxial agrega una etapa de estiramiento transversal con su propio control de calentamiento y tensión. Adaptar uno al otro suele ser más caro y menos estable que comprar la arquitectura adecuada.
¿Cuánto tiempo pasa desde el pedido hasta la producción estable?
La fabricación, el envío, la instalación, la puesta en servicio y un período de estabilización se encuentran en la secuencia, y los dos últimos se subestiman habitualmente. La pregunta realista no es qué tan rápido se puede entregar una línea, sino qué tan rápido alcanza una producción consistente en su producto más duro, y eso depende en gran medida de qué tan bien se abordó la capacitación del operador y las pruebas de aceptación en la etapa del contrato.
¿Qué detalle de la especificación afecta más el precio de la máquina?
La clase de tracción que la línea debe resistir ante una tensión determinada. Determina la longitud del horno, el número de etapas de estiramiento, las especificaciones de los rodillos y la arquitectura de control, y es el requisito que con mayor frecuencia se deja vago en las primeras consultas, razón por la cual las primeras cotizaciones pueden diferir por un amplio margen para lo que parece ser la misma máquina.